 咨询热线:
022-69319999
咨询热线:
022-69319999
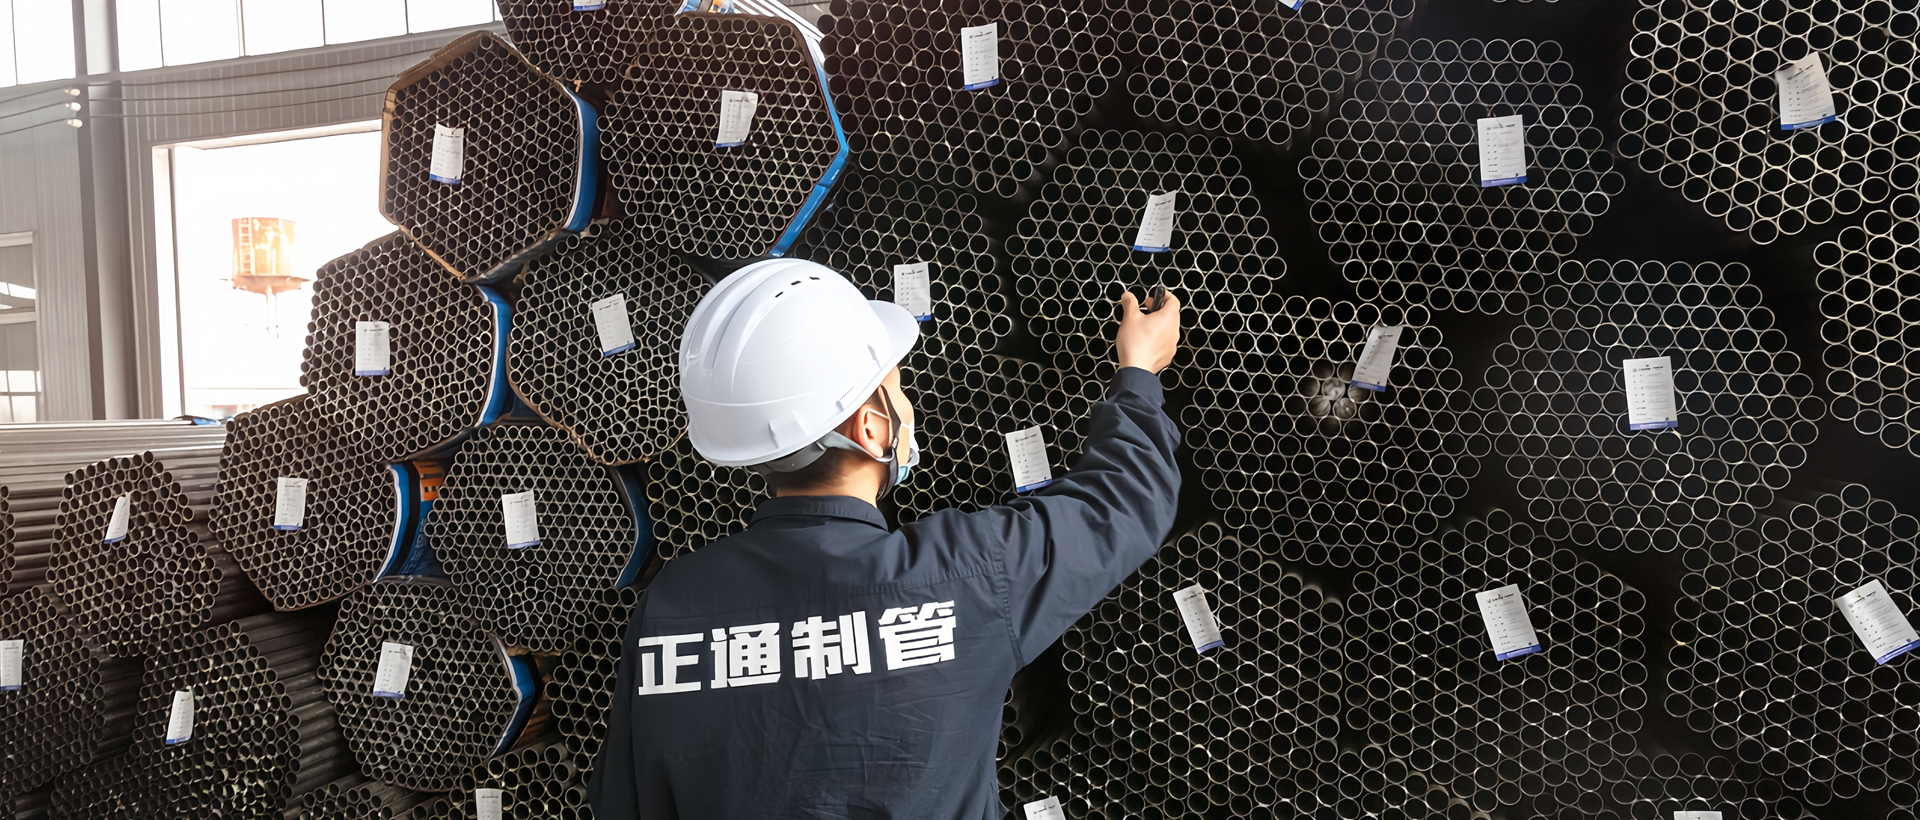
直缝小口径焊管因其结构均匀、成本可控、承压性能可靠,在建筑结构、流体输送、机械制造等领域应用广泛。理解其生产流程,不仅能帮助采购方把控质量,也能为技术改进提供路径参考。本文将系统梳理直缝小口径焊管从原料到成品的全链条步骤。
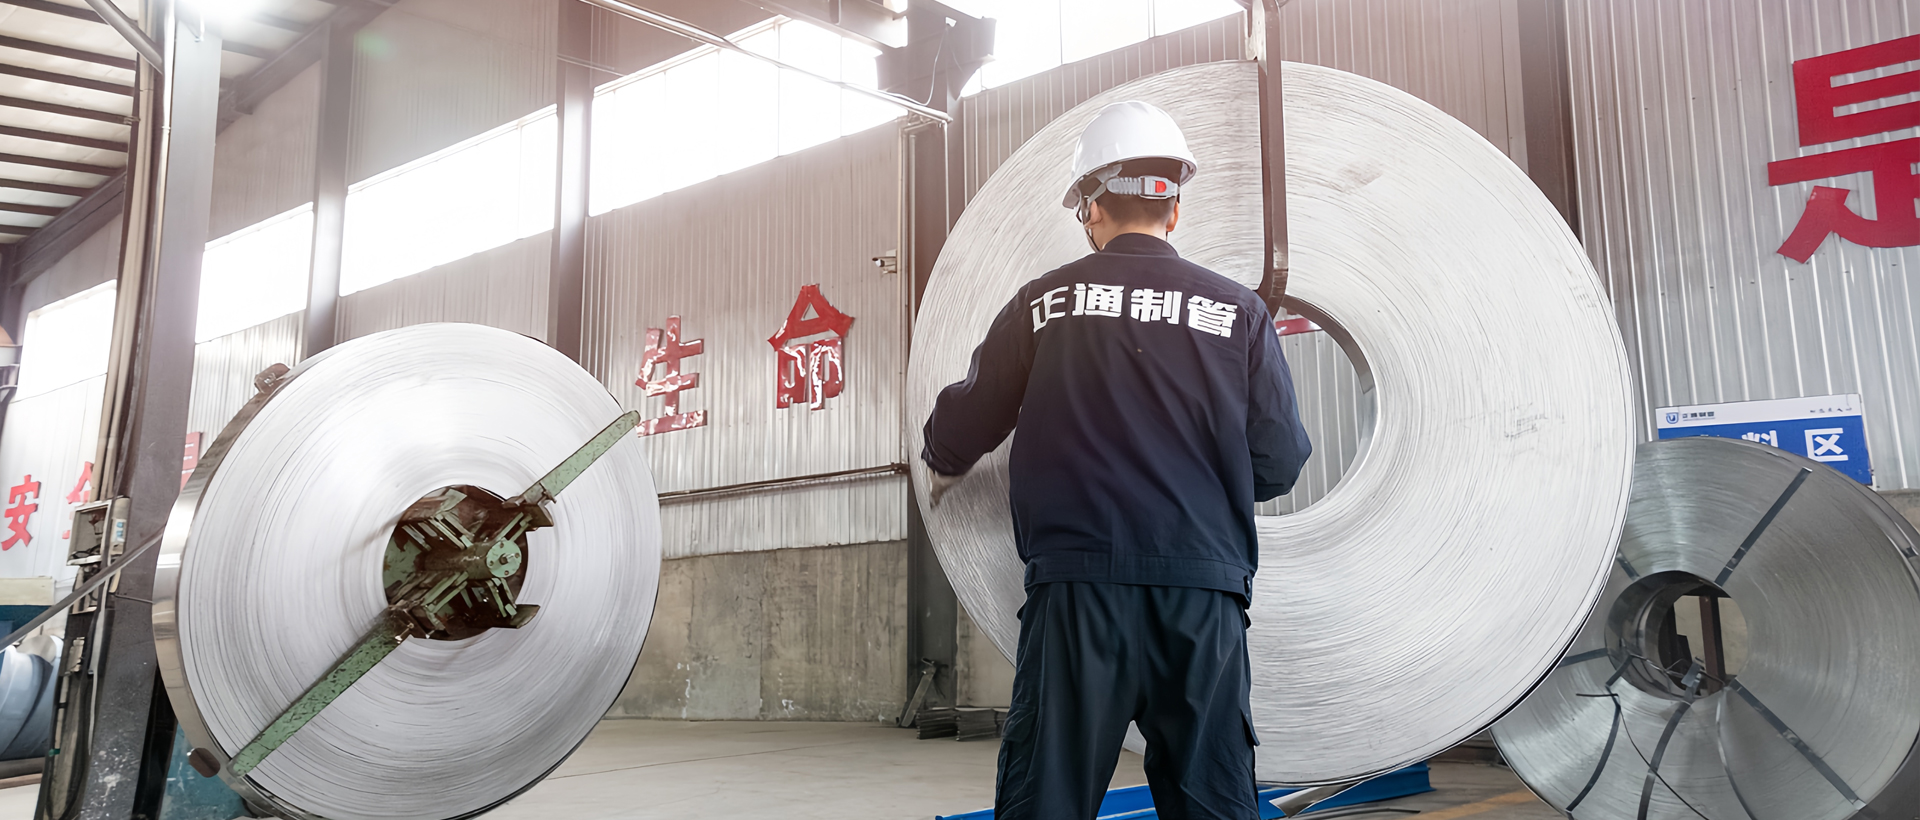
生产的第一步是选用热轧或冷轧钢卷作为原料。钢卷的化学成分和力学性能直接决定焊管最终品质。钢卷通过开卷机展开,经过矫平机消除内应力,使带材平直度符合后续成型要求。此阶段需严格控制带材宽度公差,因为宽度偏差会直接导致焊接后管径失准。
矫平后的带材进入成型机组。通过多组轧辊的渐进式弯曲,带材被逐步卷曲成圆管状。对于小口径焊管,高频感应焊接是主流工艺。在成型过程中,导向辊确保带材边缘对齐,为后续焊接提供均匀的间隙。成型后的管坯需通过定径机进行精确校准,确保外径尺寸符合GB/T 3091或ASTM A53等标准要求。
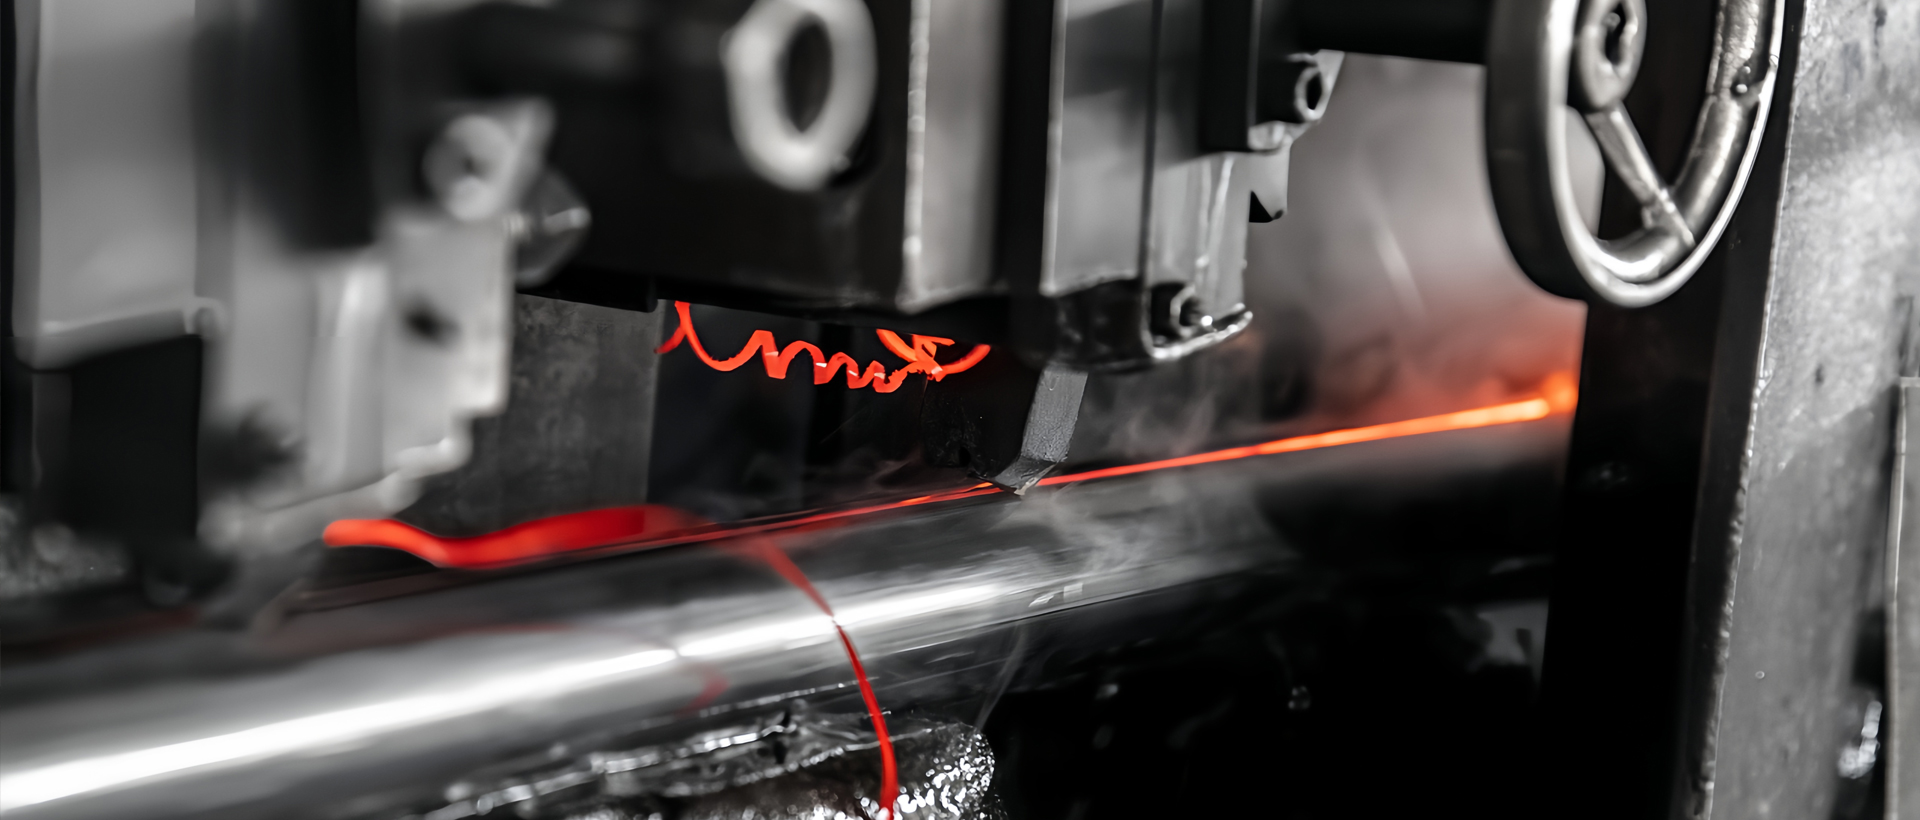
成型后的管坯进入焊接工位。高频电流通过感应线圈在带材边缘产生电阻热,使金属迅速达到熔融状态,在挤压辊作用下完成固态焊接。焊接温度、速度和挤压力的匹配至关重要:温度过高会导致熔融金属飞溅形成内毛刺,温度过低则可能产生未焊合缺陷。
焊接完成后,管体内部会产生内毛刺,外部形成外毛刺。前者若不去除,会阻碍介质流动并加速腐蚀;后者影响外观及后续加工。因此,焊管需通过内毛刺刮除装置和外毛刺打磨机进行清理。部分高精度应用中,还会采用在线涡流检测,在毛刺去除后即刻排查焊接缺陷。
经过焊接和毛刺处理后的管体温度较高,需通过水冷或风冷系统降至室温。冷却速度控制不当会引起残余应力集中,导致管体弯曲。随后,焊管进入校直机,通过多组交错排列的辊轮消除弯曲变形,确保直线度达到每米0.5mm以内的行业标准。
校直后的焊管根据订单要求进行定尺切割。常见方式为飞锯切割,在管材连续运动中进行同步切割,断面平整且无毛刺。切割完成后,每根焊管需通过在线无损检测。常用手段包括超声波检测(针对焊缝内部缺陷)、涡流检测(针对表面裂纹)以及水压试验(验证密封性)。例如,在石油管道项目中,通常会要求100%的焊缝超声波探伤记录。
检测合格的焊管进入表面处理环节。根据用途不同,可选择酸洗磷化(提升涂层附着力)、热镀锌(防腐)或涂漆。在建筑脚手架管生产中,热镀锌层厚度通常需达到55μm以上。终检阶段由质检人员复查外观、尺寸、壁厚及标志清晰度,剔除有表面划痕或尺寸超差的管材。
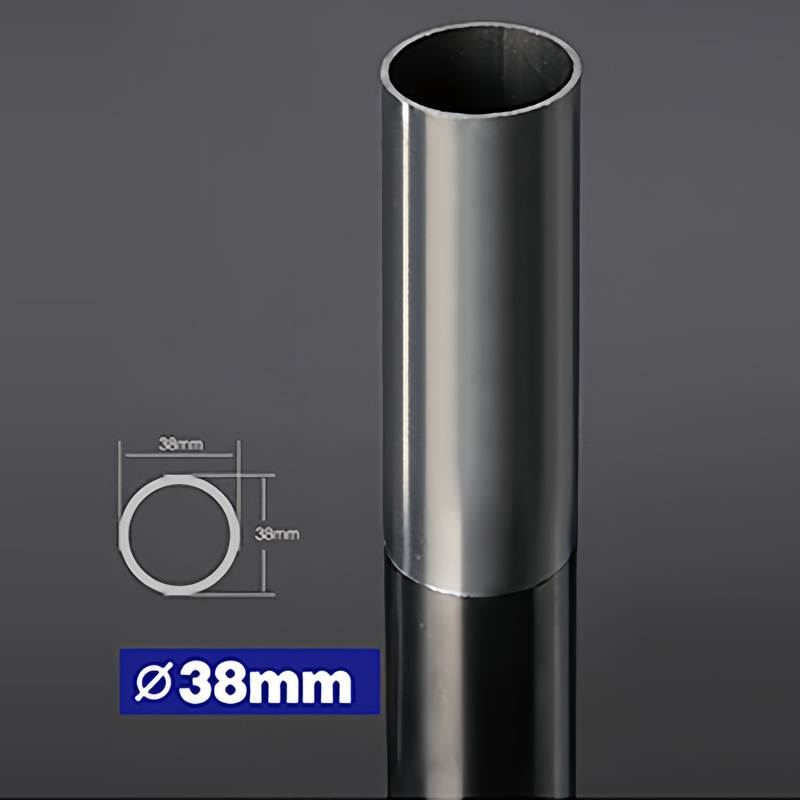
以某合资车企的排气管订单为例,其要求的直缝小口径焊管壁厚仅1.2mm,外径38mm。在生产中,必须采用冷轧钢卷并精密控制成型间隙,以避免焊接热影响区过宽导致强度下降。生产方特别增加了在线壁厚监测仪,确保管体壁厚偏差控制在±0.05mm以内,最终通过100%气密性检测后方可交付。
从原料入场到成品入库,直缝小口径焊管的每一步都依赖工艺参数的精细调控。无论是焊接速度的设定,还是无损检测的灵敏度,都直接影响着产品的可靠性。理解这一流程,有助于在采购或使用中准确识别各环节的质量控制要点。
手 机:022-69319999
电 话:15342003333
地 址:河北省唐山市芦台经济开发区海北镇桐城村
扫一扫·关注我们