 咨询热线:
022-69319999
咨询热线:
022-69319999
在农业机械化程度不断提升的今天,农用机械机架作为承载整机重量的核心结构,其耐久性直接关系到设备的使用寿命。其中,小口径焊管凭借重量轻、成本低、易于加工的特点,被广泛应用于播种机、收割机、旋耕机等农机的机架制造。然而,农田作业环境恶劣,焊管表面长期与土壤、水分、化肥接触,磨损与腐蚀问题尤为突出。如何通过科学的耐磨处理方式延长焊管寿命,成为农机行业降本增效的关键。
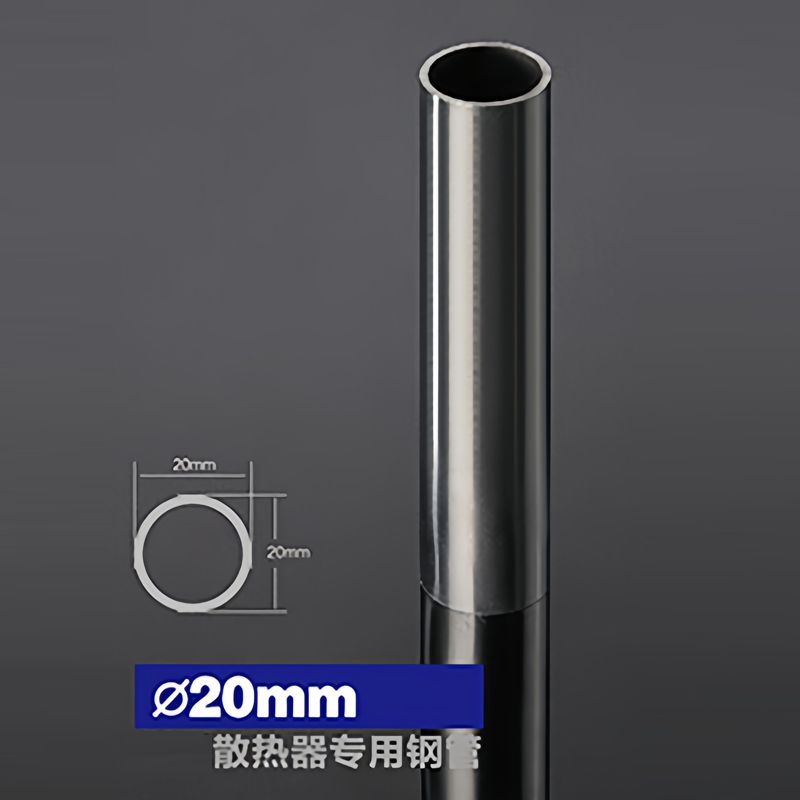
农用机械作业时,机架不仅承受动载荷,还面临砂石冲击、泥土摩擦及化学腐蚀。未经处理的普通焊管硬度较低(通常为HRB 70-90),在沙质土壤中连续作业200小时后,管壁磨损量可达0.3-0.5毫米。以旋耕机为例,其机架焊管若未做防护,两年内可能出现壁厚减薄导致的变形故障。因此,表面强化处理是延长焊管服役周期的必要手段。
热喷涂是当前小口径焊管最常用的耐磨方案。通过火焰或电弧将耐磨合金粉末(如镍铬硼硅、碳化钨)加热至熔融态,高速喷射到焊管表面形成涂层。该涂层硬度可达HRC 55-65,且结合强度超过40MPa。某农机企业曾对播种机机架焊管进行热喷涂处理,对比测试显示:在相同工况下,处理后的焊管磨损量仅为未处理管的1/4。该工艺尤其适用于直径20-60mm的薄壁焊管,热输入小,不易引起基材变形。
针对需要局部强化的焊管(如连接销轴处),高频淬火通过感应加热使管材表面奥氏体化,随后快速冷却获得马氏体组织。该方法可将表面硬度提升至HRC 50-55,且硬化层深度可控在1-3mm。值得注意的是,淬火后需立即回火以消除内应力,避免微裂纹。对于收割机机架中承受冲击的焊管部位,高频淬火能有效解决耐磨性与韧性的平衡问题。
近年来,结合有机与无机材料的复合涂层逐步普及。底层采用环氧富锌涂料防锈,面层使用聚氨酯或陶瓷颗粒增强涂层。这种方案的最大优势在于施工简便、成本低廉,适宜批量处理。测试数据表明:含有30%碳化硅颗粒的复合涂层,其耐磨性是单一涂层的3倍。但需注意,涂层厚度宜控制在0.2-0.5mm,过厚易在弯折处脆裂。
对于高精度机架焊管,化学热处理同样有效。渗碳处理可在管材表面形成0.5-1.5mm的高碳层,硬度达HRC 58-62;而离子氮化则生成极硬的氮化物层(硬度>HV 1000),且变形量小于0.01mm。某农机制造商在插秧机机架焊管上采用气体渗碳工艺后,使焊管在潮湿黏土中的耐腐蚀磨损寿命提升了2.5倍。
决定采用哪种耐磨方式,需综合考虑以下因素:
某农业机械厂曾遇到播种机机架焊管(材质Q235,直径48mm,壁厚3mm)使用1年后锈蚀磨损严重的问题。采用热喷涂镍基合金+封孔处理后,焊管在连续两年田间作业中几乎无可见磨损,维修成本降低了60%。该案例证明,科学的耐磨处理可显著延长农机的有效作业周期。
从长远看,随着免耕播种、深松作业的普及,焊管面临的工况将更加严苛。掌握不同处理方式的特性,并针对小口径焊管的结构特点进行优化,是提升农用机械整体可靠性的核心路径。
手 机:022-69319999
电 话:15342003333
地 址:河北省唐山市芦台经济开发区海北镇桐城村
扫一扫·关注我们