 咨询热线:
022-69319999
咨询热线:
022-69319999
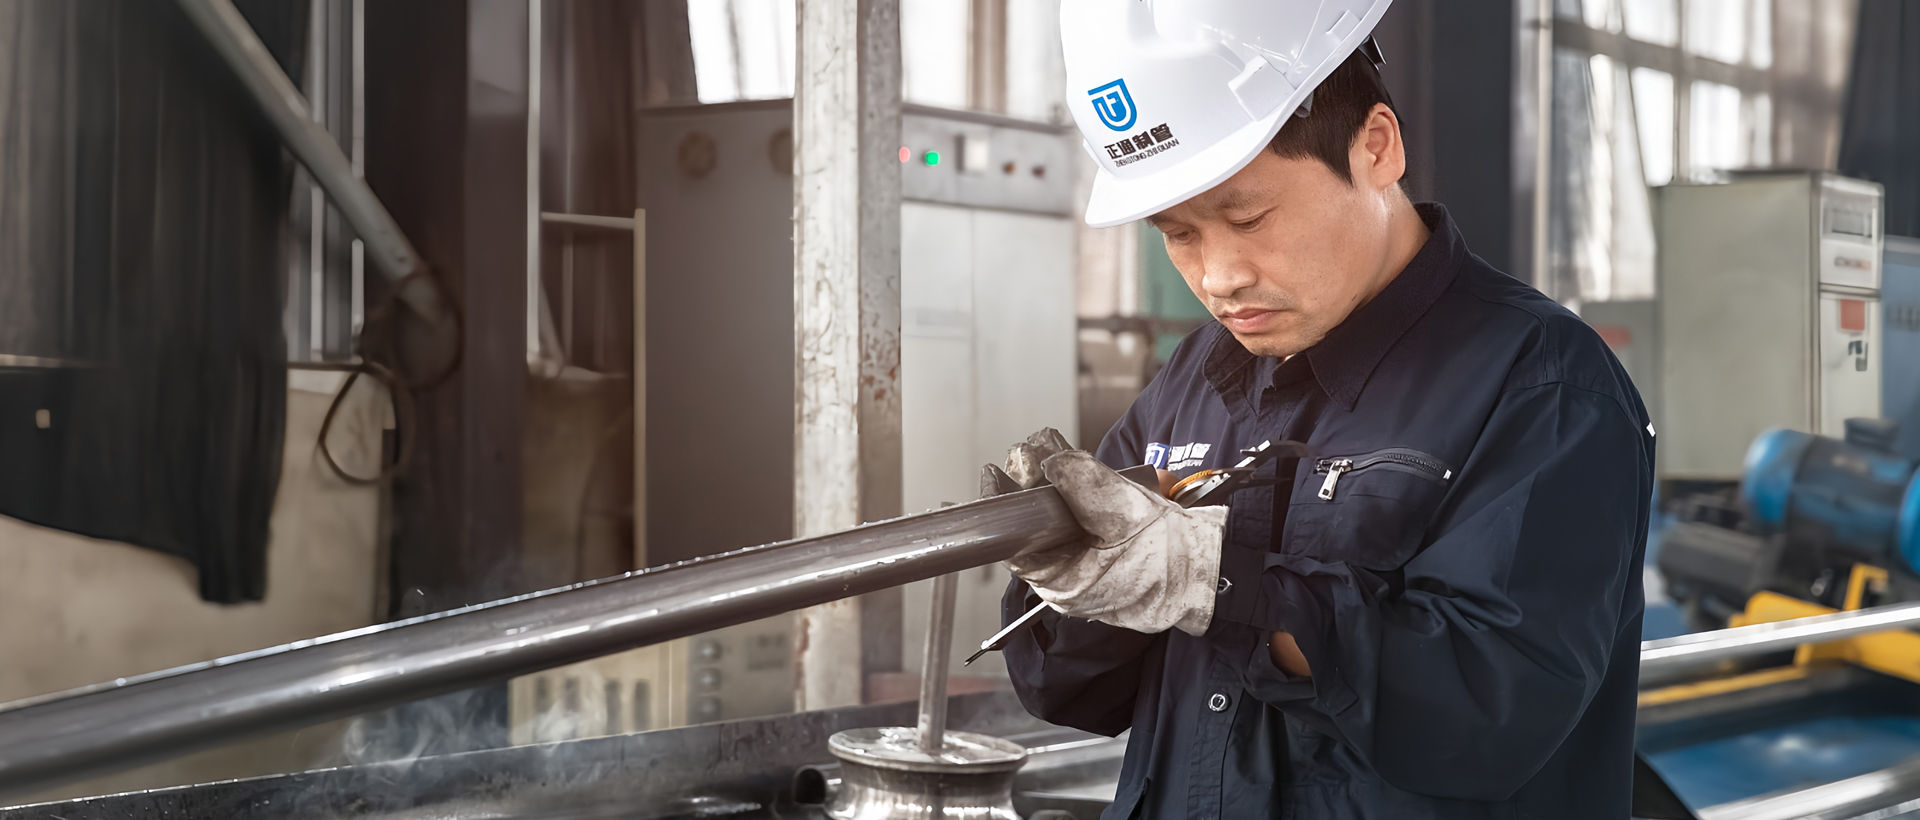
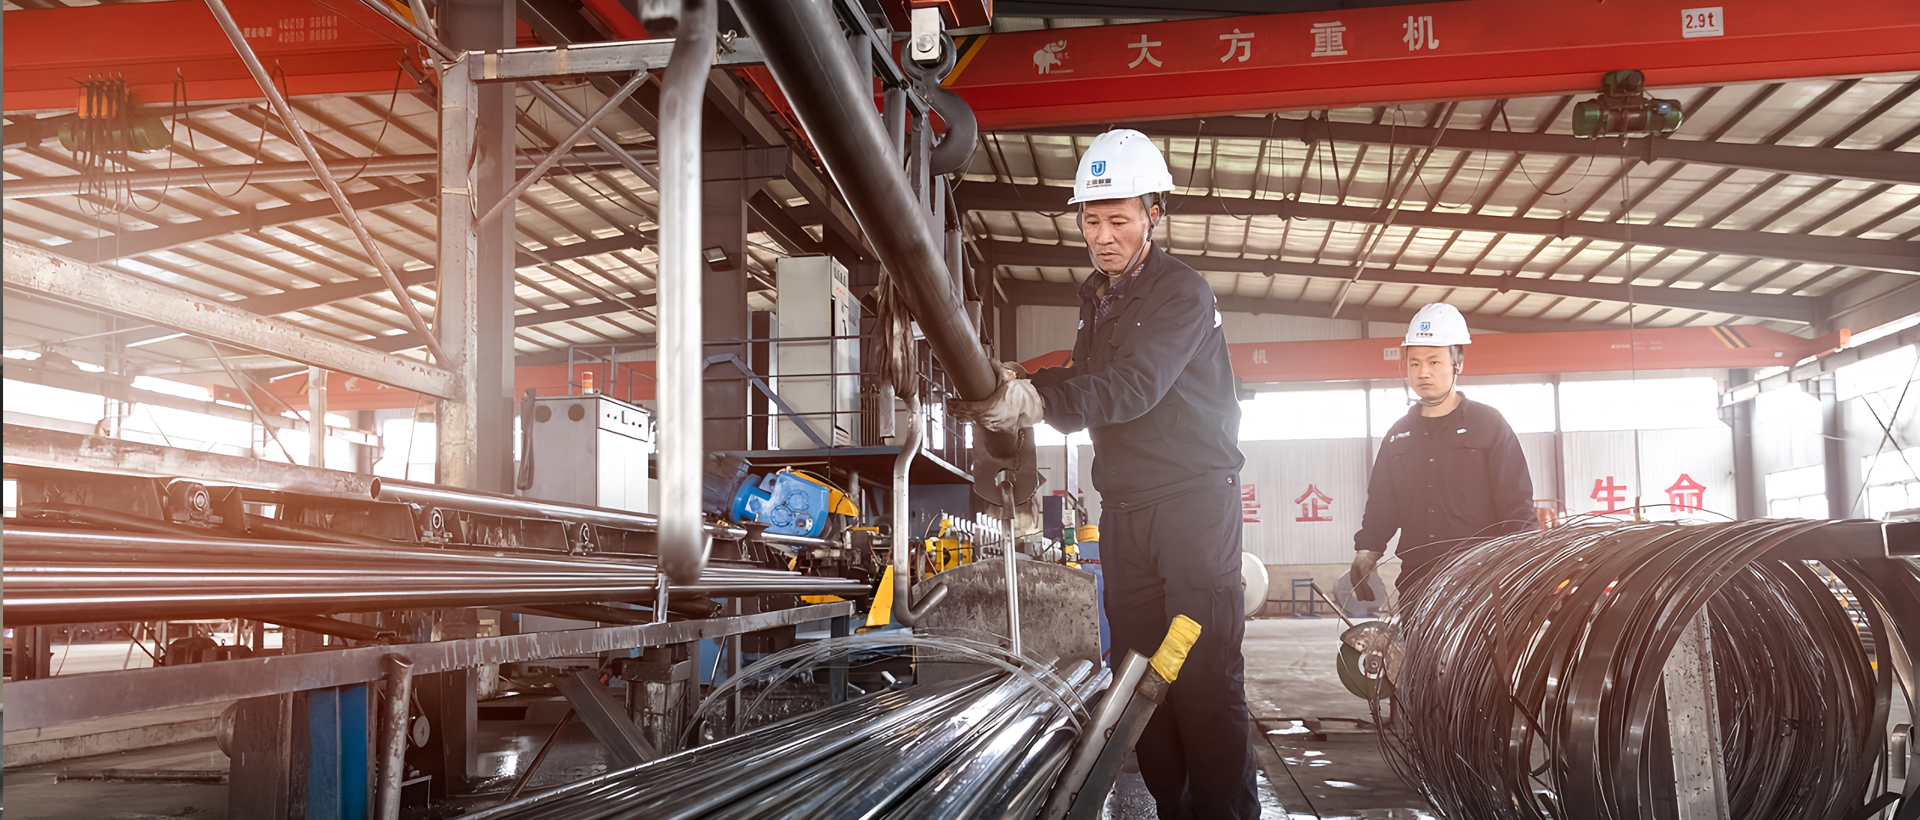
高频焊管在油气输送、建筑结构及流体管道领域应用广泛,其质量直接关系到工程安全。水压试验作为检测焊管密封性与强度的核心环节,一旦出现漏水,不仅延误工期,更可能埋下隐患。本文聚焦高频焊管水压试验中的漏水常见点位,帮助技术人员快速锁定故障位置,提升排查效率。
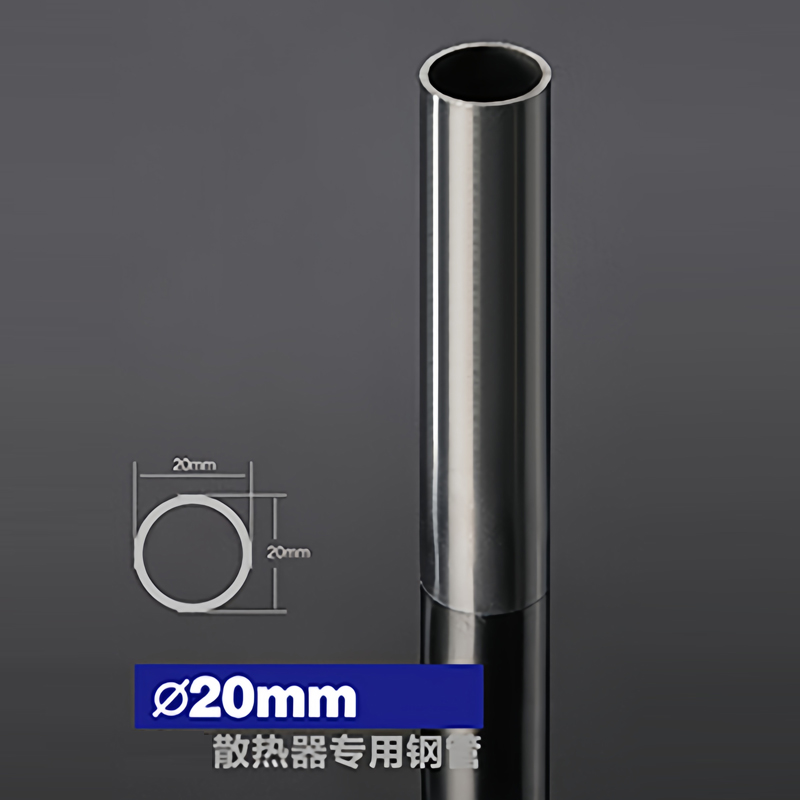
水压试验通过向管内注入高压水,模拟实际工况,暴露焊缝及母材的缺陷。高频焊管的焊缝因热影响区组织变化、残余应力集中,成为漏水高发区。此外,管端、焊缝接头及母材表面的微观裂纹,在压力下会迅速扩展为渗漏通道。理解这一机理,是定位漏水点的前提。
直焊缝是高频焊管最易漏水的部位,原因包括焊接速度波动导致熔合不良、挤压力不足产生未焊透,以及氧化物夹杂形成微孔。排查时,聚焦以下几处:
管端因切割毛刺、椭圆度超差或密封圈损伤,常出现环向漏水。排查重点:
母材表面的轧制缺陷(如重皮、分层)在压力下会发展为线状渗漏。2024年某天然气管道项目,水压试验时发现管体中部连续滴水,经剖管检查,原是母材内部的分层缺陷在压力下形成“毛细渗漏”。此类问题需结合超声波测厚与磁粉探伤综合判断。
焊管经定径挤压后,残余应力集中区(距焊缝两侧约10-15mm)易出现横向裂纹。排查方法:对疑似区域施加局部超声激励(如用锤击法),观察水珠渗出位置,再辅以渗透检测确认。
案例一:某工程焊管在1.2MPa试验水压下持续渗漏,常规探伤未发现明显缺陷。经过分段加压(先将水压升至0.6MPa保压5分钟,再升至目标压力),在焊缝起弧点发现气泡冒出处。分析原因为焊速波动导致的局部熔合不良,此类缺陷在低压段不易暴露。
案例二:供热管道安装后整体试压,发现管端接头处环向渗水。排查发现,密封圈在焊接高温下老化变硬,失去弹性。更换密封圈并涂敷润滑脂后,问题解决。
高频焊管水压试验的漏水排查,本质是对焊接质量的全链条追溯。掌握直焊缝、管端及母材等关键点位的特征,结合分阶段加压与先进探伤手段,能显著减少误判与返工成本。实际应用中,建议建立每根焊管的“漏水档案”,记录缺陷位置、形态及修复方案,为后续工艺优化积累数据。
手 机:022-69319999
电 话:15342003333
地 址:河北省唐山市芦台经济开发区海北镇桐城村
扫一扫·关注我们