 咨询热线:
022-69319999
咨询热线:
022-69319999
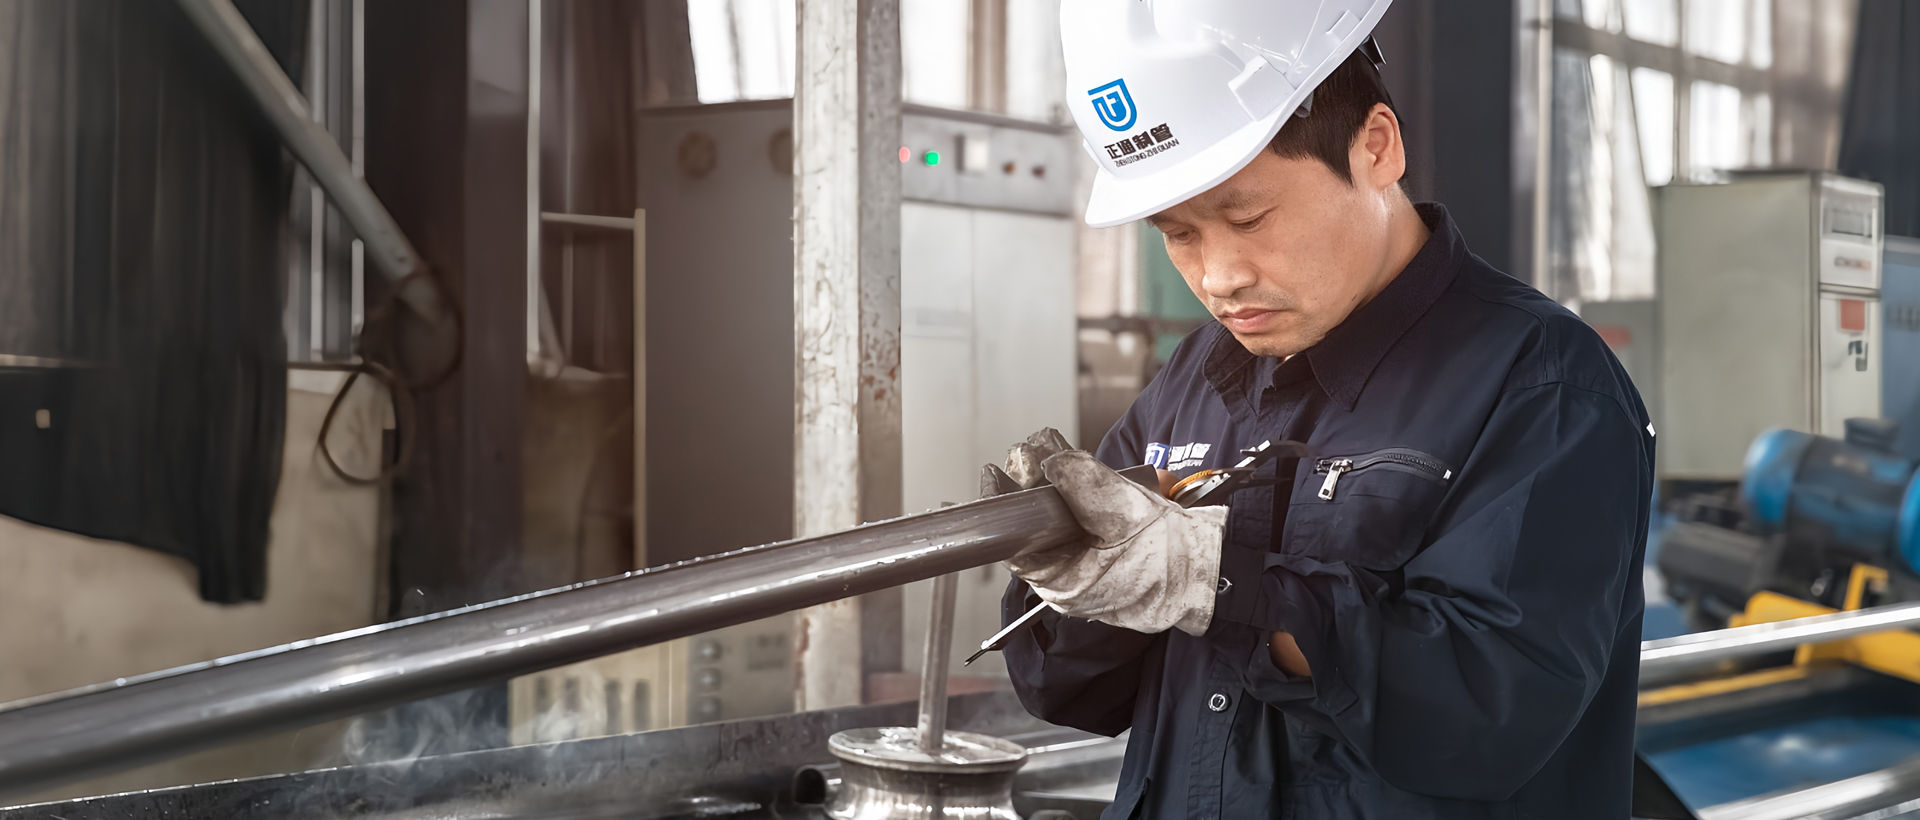
高频焊管因其生产效率高、成本可控、焊缝质量稳定,广泛应用于建筑结构、汽车制造、油气输送等领域。抗拉强度是衡量高频焊管力学性能的核心指标,直接关系到管材在服役过程中的安全性与耐久性。掌握规范的检测操作步骤,不仅能确保数据真实可靠,还能帮助企业优化工艺、减少质量风险。以下基于GB/T 228.1-2021《金属材料 拉伸试验 第1部分:室温试验方法》,详细梳理高频焊管抗拉强度检测的标准流程。
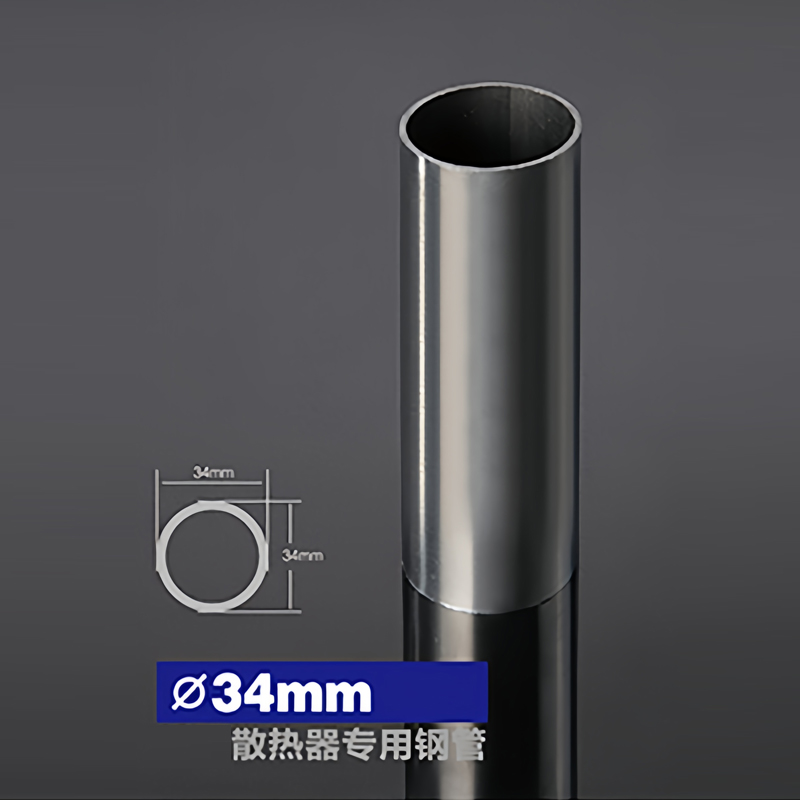
高频焊管的焊接区域通常是强度薄弱点,因此取样时应重点覆盖焊缝及热影响区。按照标准,纵向试样的宽度通常为25mm,标距长度取50mm或根据管径调整。操作中注意:切割边缘需用铣床或砂轮打磨光滑,避免毛刺导致应力集中;若管壁较薄(≤4mm),可直接采用全壁厚试样,但需确保焊缝位于试样中心位置。对于壁厚较大的焊管,可加工成圆棒试样,但取样方向必须包含焊缝区域。
选用微机控制电子万能试验机或液压式试验机,量程需覆盖预期抗拉强度值的1.22倍。夹具选择尤为重要:高频焊管试样表面可能存在氧化皮或微小凸起,建议使用楔形夹具并加装硬度适中的橡胶垫片,防止打滑或局部压溃。调试时,将试验机横梁速度设定为515mm/min(根据管材屈服强度调整),并确保引伸计与试样轴线平行,消除偏载误差。
抗拉强度合格判定依据产品标准(如GB/T 3091-2015要求Q235B焊管Rm≥370MPa)。出现异常值时,需排查以下因素:试样表面是否存有原始裂纹(如焊接飞溅导致的微裂纹);焊缝余高是否未打磨平整,导致局部截面积变化;试验机速率是否超出允许范围(过高会虚增强度值)。案例分析:某企业检测显示Rm仅345MPa,断口位于焊缝。经分析,是焊接速度过快导致未熔合缺陷,调整参数后Rm回升至395MPa,证实了试样制备与工艺控制的关联性。
每批次至少检测3根试样,记录断后伸长率(A)用于综合评估塑性。报告需注明试样类型、标距、断裂位置及异常现象,保留原始曲线图作为追溯依据。定期对试验机进行拉伸标准块校验,确保力值误差≤±1%,这是保证检测结果可重复性的基础。
通过以上流程,高频焊管的抗拉强度检测能系统反映材料真实力学性能。实际操作中,建议结合金相分析验证焊缝组织状态,并与无损检测(如涡流探伤)联动,形成完整的质量闭环。规范的检测不仅是数据输出,更是工艺优化的反馈依据。
手 机:022-69319999
电 话:15342003333
地 址:河北省唐山市芦台经济开发区海北镇桐城村
扫一扫·关注我们