 咨询热线:
022-69319999
咨询热线:
022-69319999
小口径焊管因其成本低、承压能力强,广泛应用于建筑、水利及工业管道系统。然而,长期暴露在潮湿环境或酸碱介质中,焊管表面极易生锈。若不及时处理,锈蚀会逐渐渗透管壁,影响结构强度。科学规范的翻新处理能有效延长管道寿命,避免过早更换带来的成本浪费。以下是小口径焊管生锈后翻新的核心步骤。
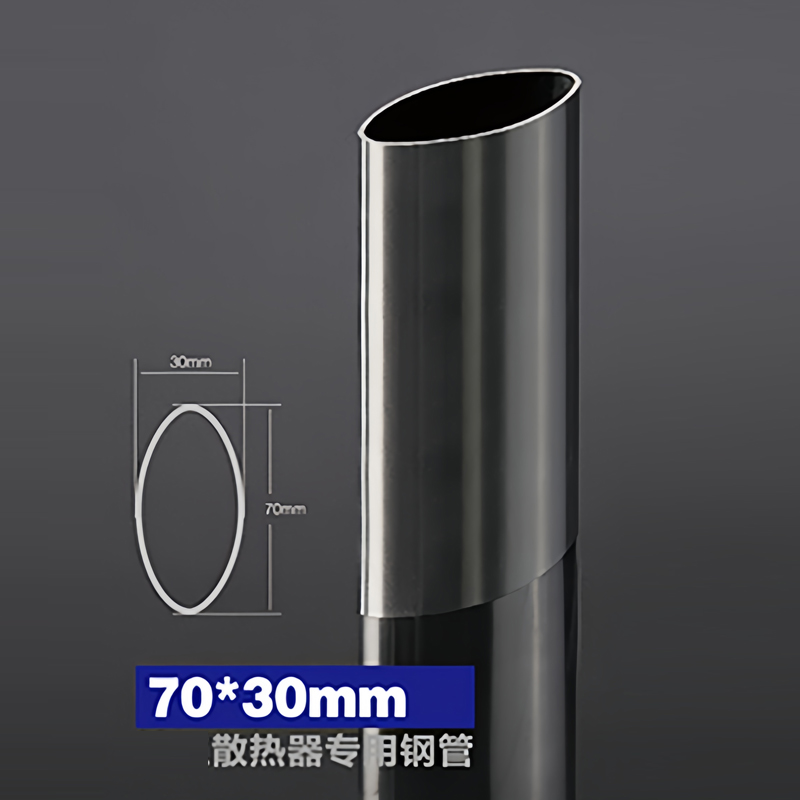
翻新效果取决于除锈是否彻底。首先需用钢丝刷或角磨机配合不锈钢钢丝轮,清除管壁表面松散的铁锈和氧化皮。对于管径较小的焊管(如DN20-DN50),可选用电动除锈机配合专用砂纸带,确保内壁弯折处无死角。若锈层较厚,建议采用喷砂除锈,将压缩空气与石英砂混合喷射至管面,使金属表面达到Sa2.5级(近白级)标准。注意喷砂后需立即用压缩空气吹净残留粉尘,防止二次污染。
物理除锈后,焊管表面仍会留有微小锈孔。此时需使用酸性转化剂(如柠檬酸或磷酸基溶液),用海绵均匀涂抹表面,停留10-15分钟。酸液能与残留铁锈发生化学反应,生成稳定的磷酸铁钝化膜,阻止深层氧化。需注意控制用量:过量酸液会损伤管壁基体,过少则难以覆盖锈孔。处理完成后,用高压水枪冲洗至中性(pH值6-8),并用热风枪吹干水分,确保表面无残留水渍。
干燥后的焊管应立即涂覆底漆。推荐使用水性环氧富锌底漆,其锌粉含量高达80%,可通过阴极保护作用抑制锈蚀蔓延。薄涂多刷是关键:每层厚度控制在30-50微米,间隔4小时后再刷第二层,总厚度不低于120微米。待底漆完全固化(约24小时),再覆盖丙烯酸聚氨酯面漆。面漆需具备耐紫外线与耐候性,尤其对户外焊管可延长翻新周期至5年以上。
涂层干燥后,需用湿膜测厚仪抽样检测厚度,每10米管道至少测5点,误差控制在±15%以内。同时检查是否存在流挂、针孔等缺陷——用电火花检测仪在涂层表面施加500V电压,无火花闪烁视为合格。翻新完成的焊管应避免在7天内接触水或机械摩擦,以保障涂层充分交联。
2023年,某食品加工厂对一段长200米、DN40的蒸汽回水管进行翻新。因管道长期处于80℃高温且湿度高的环境,表面锈蚀严重。工厂采用”钢丝刷清理 + 磷酸钝化 + 环氧底漆两遍 + 聚氨酯面漆一遍”的组合方案。翻新后测量涂层附着力达5MPa以上,运行1年后检查无再生锈现象。该案例证明,针对小口径焊管的高温高湿工况,重点强化底漆的耐热性能能显著提升翻新效果。
翻新过程中需避免以下误区:一是忽视内壁处理,若管内继续锈蚀会从内部撑破涂层;二是界面干燥不彻底,残留水分会引发涂层起泡;三是底漆与面漆不配套,如将溶剂型底漆覆盖于水性面漆下导致剥离。建议优先选用同一厂家配套产品,并严格按照产品说明施工。
通过以上四步处理,小口径焊管可恢复80%以上的防腐性能。但需注意,翻新并非永久修复:每2-3年应巡检并局部修补,通过定期维护而非一次性施工,才能实现管道系统的长久安全运行。
手 机:022-69319999
电 话:15342003333
地 址:河北省唐山市芦台经济开发区海北镇桐城村
扫一扫·关注我们