 咨询热线:
022-69319999
咨询热线:
022-69319999
在工业管道安装工程中,高频焊管弯头对接焊接是一项技术含量较高的工序。高频焊管因其壁厚均匀、焊缝质量稳定等特点,广泛应用于石油、化工、燃气等领域。然而,弯头与直管段的对接焊接往往因几何形状变化导致应力集中,若操作不当极易出现未熔合、裂纹或气孔等缺陷。掌握以下操作要点,可有效提升焊接质量与工程安全性。
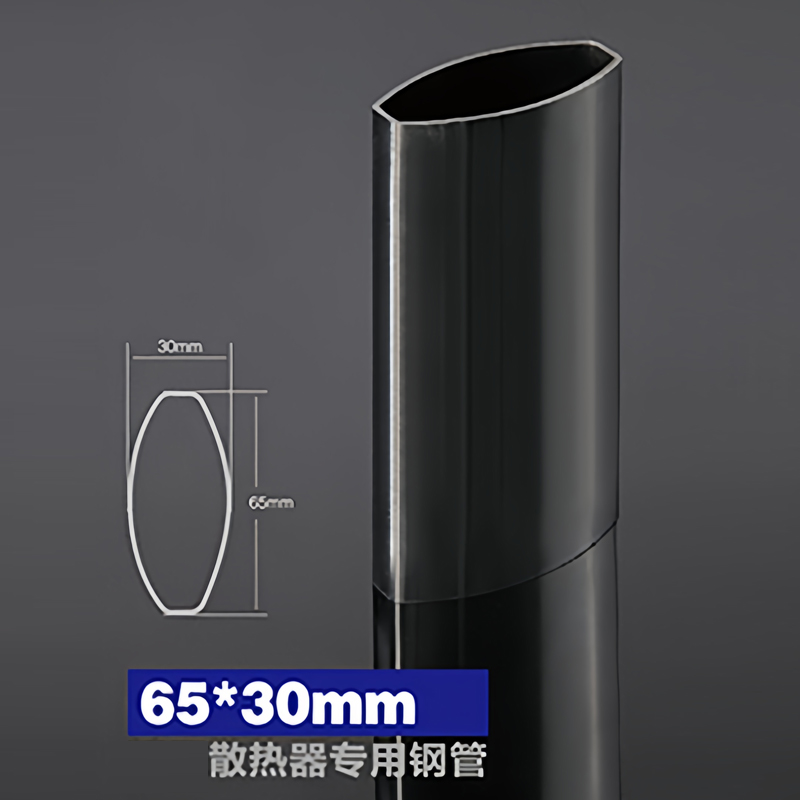
高频焊管弯头对接时,坡口角度与钝边尺寸直接影响熔透效果。对于壁厚≤6mm的薄壁管,建议采用单边30°-35°的V形坡口,钝边保留1-1.5mm;壁厚超过6mm时,推荐复合坡口(如U形+V形)以减少焊接层数。特别注意:弯头侧因曲率变化,其坡口加工需采用仿形切割或专用坡口机,确保端面平整度误差≤0.5mm。
组对间隙应控制在2-3mm。间隙过小易导致根部未熔合,过大则增加烧穿风险。现场操作时,建议使用定位焊固定,沿圆周均匀分布3-4个焊点,每个焊点长度8-10mm,高度不超过壁厚的1/3。定位后需检查错边量——高频焊管弯头与直管段的错边量应≤0.5mm,否则需采用过渡段或打磨调整。
高频焊管弯头焊接宜采用低氢型焊条(如E5015)或实心焊丝气体保护焊。焊接电流应比同规格直管焊接降低10%-15%,因为弯头侧散热条件不同,过大的热输入会导致熔池下坠。例如,直径219mm、壁厚6mm的弯头对接,手工电弧焊推荐电流100-120A,电压22-24V,焊接速度控制在10-15cm/min。
层间温度管理尤为关键。由于弯头处热量集中,层间温度超过250℃时会恶化接头韧性。建议每道焊缝完成后,待温度降至100-150℃再施焊下一层。对于厚壁弯头,可采用对称分段退焊法,即从弯头背弧(受压侧)开始焊接,每段长度200-300mm,交替向两侧延伸,以此平衡热应力。
焊接过程中需重点处理弯头外弧与内弧的差异。外弧侧曲率半径大,熔池易下垂,建议采用小幅摆动手法(摆动幅度≤3mm);内弧侧曲率半径小,铁水易堆积,应适当加大焊接速度或采用上坡焊角度。典型案例显示:某天然气管道施工中,因未区分内外弧差异,导致内弧侧出现连续气孔,返修率高达30%。后改用小电流、快焊速并配合角向磨光机清除已堆叠铁水,缺陷率降至5%以下。
焊后缓冷与热处理根据材质决定。对于Q235B材质的高频焊管弯头,自然冷却即可;若采用20G或16Mn材质,需用石棉布覆盖焊缝区域,使冷却速度控制在10-15℃/min,防止产生淬硬组织。值得注意的是,焊缝余高应控制在0.5-2mm,凸度过高会导致应力集中,需用砂轮机打磨平滑,但打磨深度不得触及母材。
通过系统规范高频焊管弯头对接的坡口制备、参数调控与过程监控,可显著提升焊缝的一次合格率,降低返工成本。实际施工中,建议结合半自动焊设备记录焊接参数,形成可追溯的质量档案,这对后续管道系统的高压密封性与长期运行可靠性至关重要。
手 机:022-69319999
电 话:15342003333
地 址:河北省唐山市芦台经济开发区海北镇桐城村
扫一扫·关注我们