 咨询热线:
022-69319999
咨询热线:
022-69319999
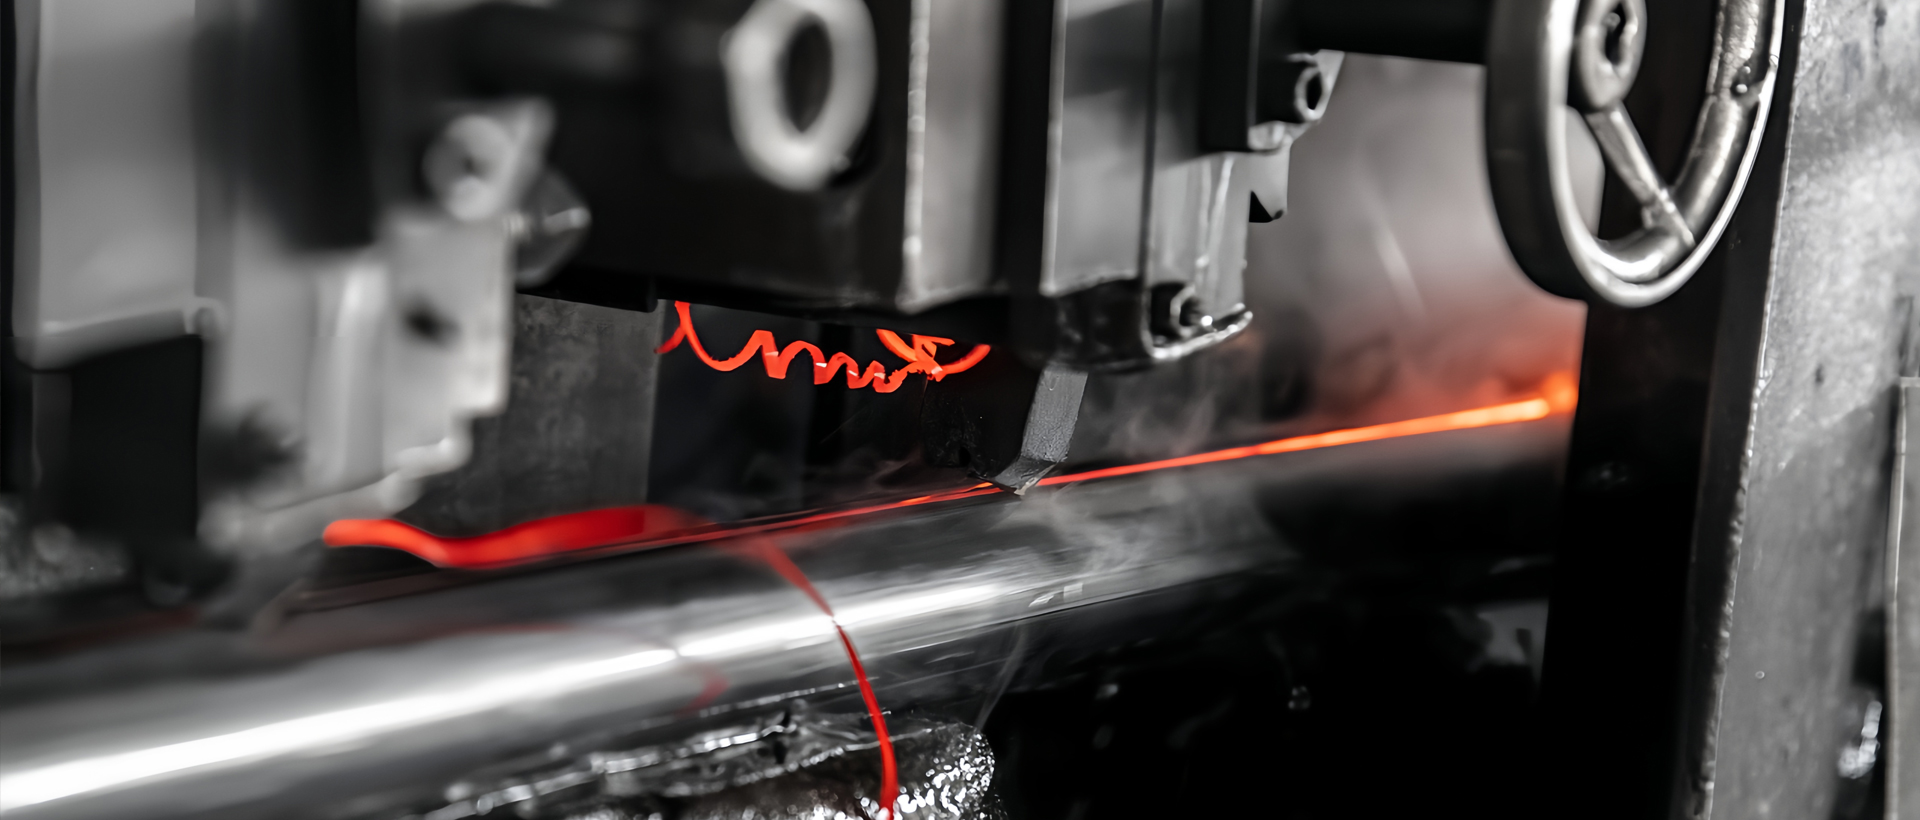
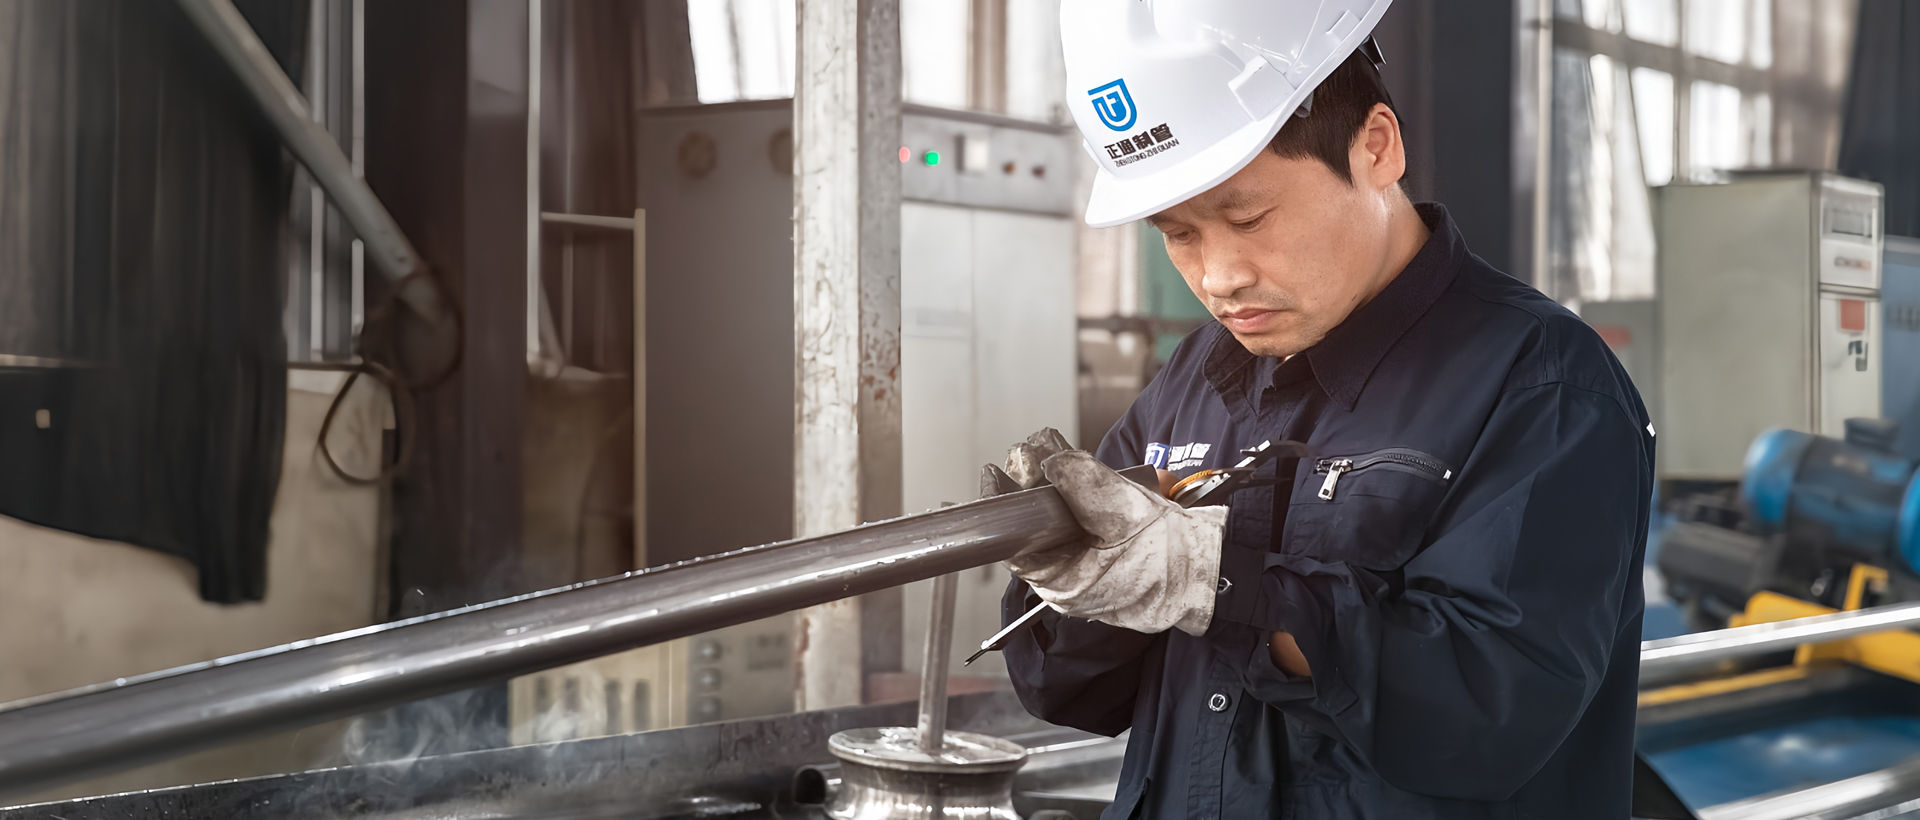
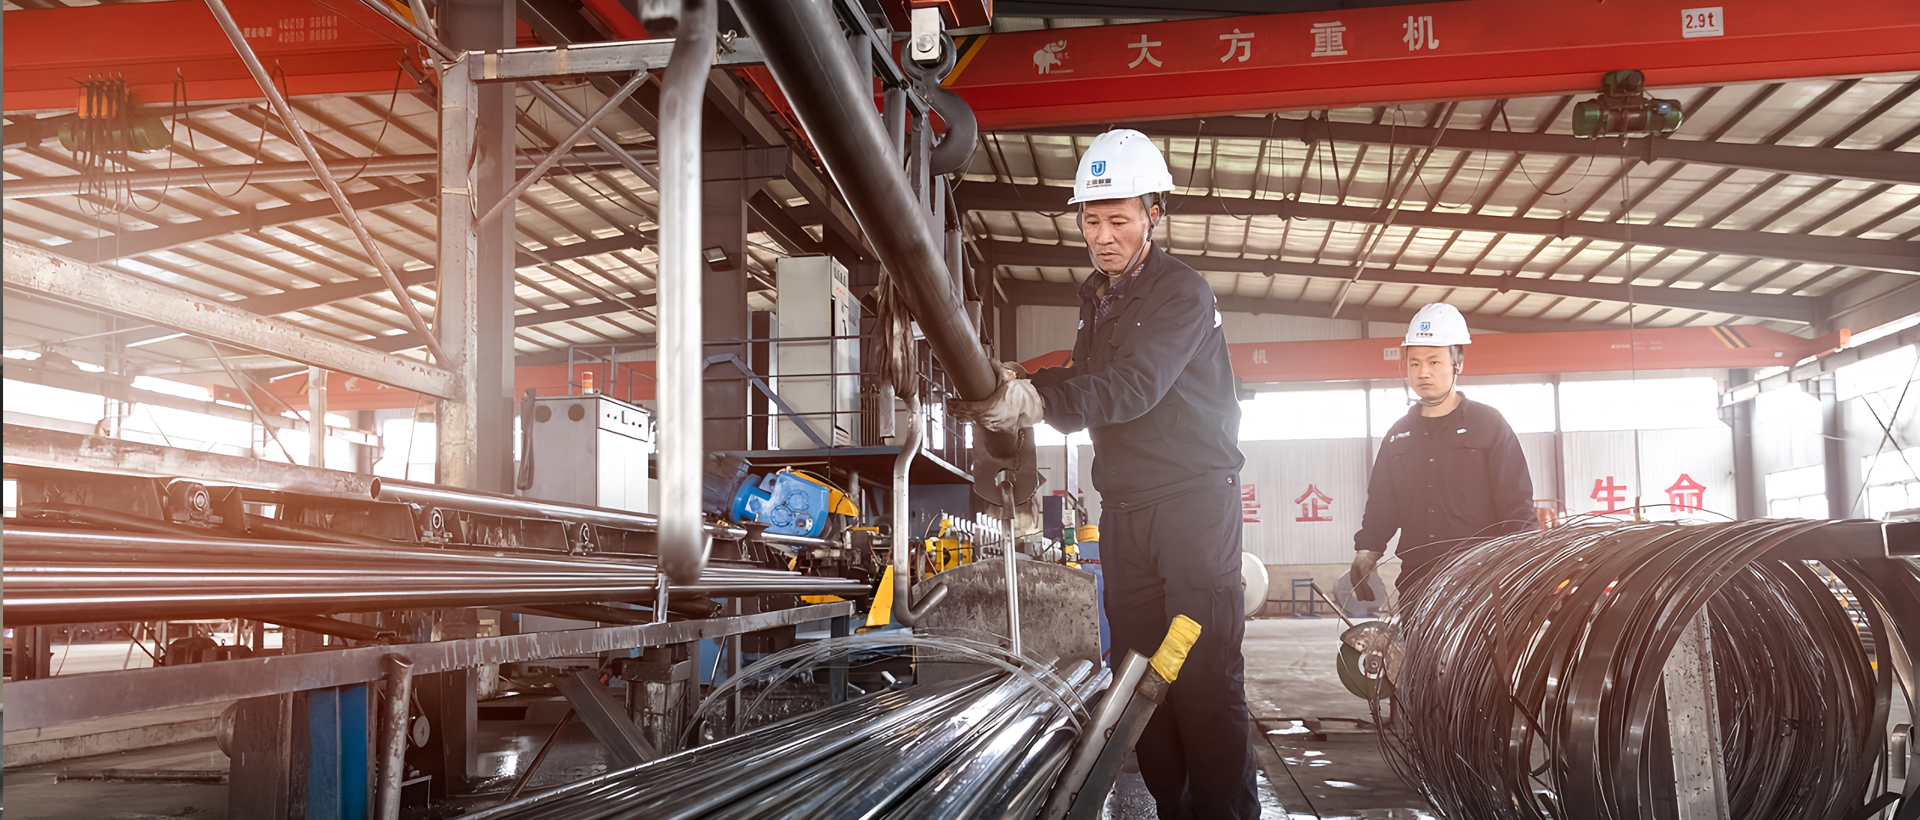
在钢管制造领域,高频焊管因其生产效率高、成本可控而被广泛应用于建筑、汽车、家具等行业。然而,焊接过程中产生的内毛刺不仅影响管道内壁的光洁度,还可能在使用中造成流体阻力增大或异物积聚。因此,内毛刺清除是高频焊管生产线中不可或缺的工艺环节。当前,业内常见的清除方式主要有以下几种,各有适用场景与优劣势。
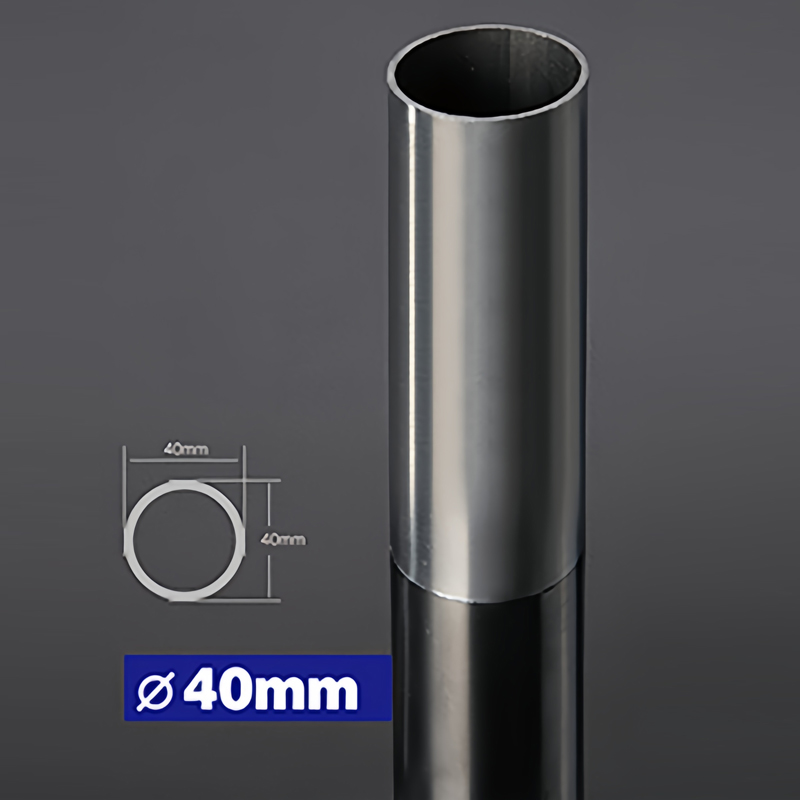
机械刮除是历史最悠久的毛刺处理方式,其原理是通过安装在焊管内部的刮刀或刮板,在钢管行进过程中物理剥离毛刺。这种方法的优势在于设备简单、维护成本低,适合小口径或对精度要求不高的管材。例如,某中小型焊管厂曾采用硬质合金刮刀,针对壁厚2mm以下的管道,毛刺残留高度可控制在0.3mm以内。但需注意,刮刀磨损后需及时更换,否则容易划伤管内壁。
滚压法利用一组滚轮在管内旋转,通过压力将毛刺碾平而非彻底去除。这种方式能有效降低毛刺高度,同时改善内壁的光滑度。滚压头通常采用耐磨合金材质,适用于壁厚较薄(如1-1.5mm)的高频焊管。其优点是不会产生切削碎屑,减少了后续清理工序;缺点是对毛刺较大或管径变化频繁的产品适应性较差。某汽车排气管生产商反馈,采用滚压工艺后,管道内壁摩擦系数降低了约15%,明显提升了流体通过效率。
当毛刺残留量较大或材质偏硬(如合金钢焊管)时,可以引入感应加热或激光辅助技术,使毛刺局部升温至熔点后利用气流吹离。这种方法精度高,能处理微小凸起,尤其适用于要求零毛刺的精密管道。不过,设备投资大,且对操作环境的热管理要求较高。例如,某高端液压油管供应商在试验中,利用激光加热配合氮气吹扫,成功将毛刺残留降至0.05mm以下。
对于特殊材质(如不锈钢、钛合金)或复杂内腔结构,化学腐蚀(如酸洗)或电解抛光可作为辅助手段。这类方法能均匀溶解毛刺,但需严格控制溶液浓度和处理时间,避免过度腐蚀影响管壁厚度。建议仅在机械方法难以达到要求时配合使用,同时需妥善处理废液,符合环保标准。
在实际生产中,选择哪种方式取决于管径、壁厚、材质、生产效率以及对毛刺残留的容忍度。例如,小批量多规格生产更适合机械刮刀;大批量同规格产品可优选滚压法;若终端客户对管壁光洁度有严苛要求(如食品级管道),则需引入加热熔融或复合工艺。此外,高频焊管生产线宜集成在线检测装置,实时监控毛刺高度,便于动态调整清除参数。
总之,内毛刺清除没有“万能方案”,企业需根据自身设备条件与产品定位,在成本与质量间寻求平衡。随着自动化技术的发展,可调式刮刀与智能滚压系统的结合正成为新趋势,值得持续关注。
手 机:022-69319999
电 话:15342003333
地 址:河北省唐山市芦台经济开发区海北镇桐城村
扫一扫·关注我们