 咨询热线:
022-69319999
咨询热线:
022-69319999
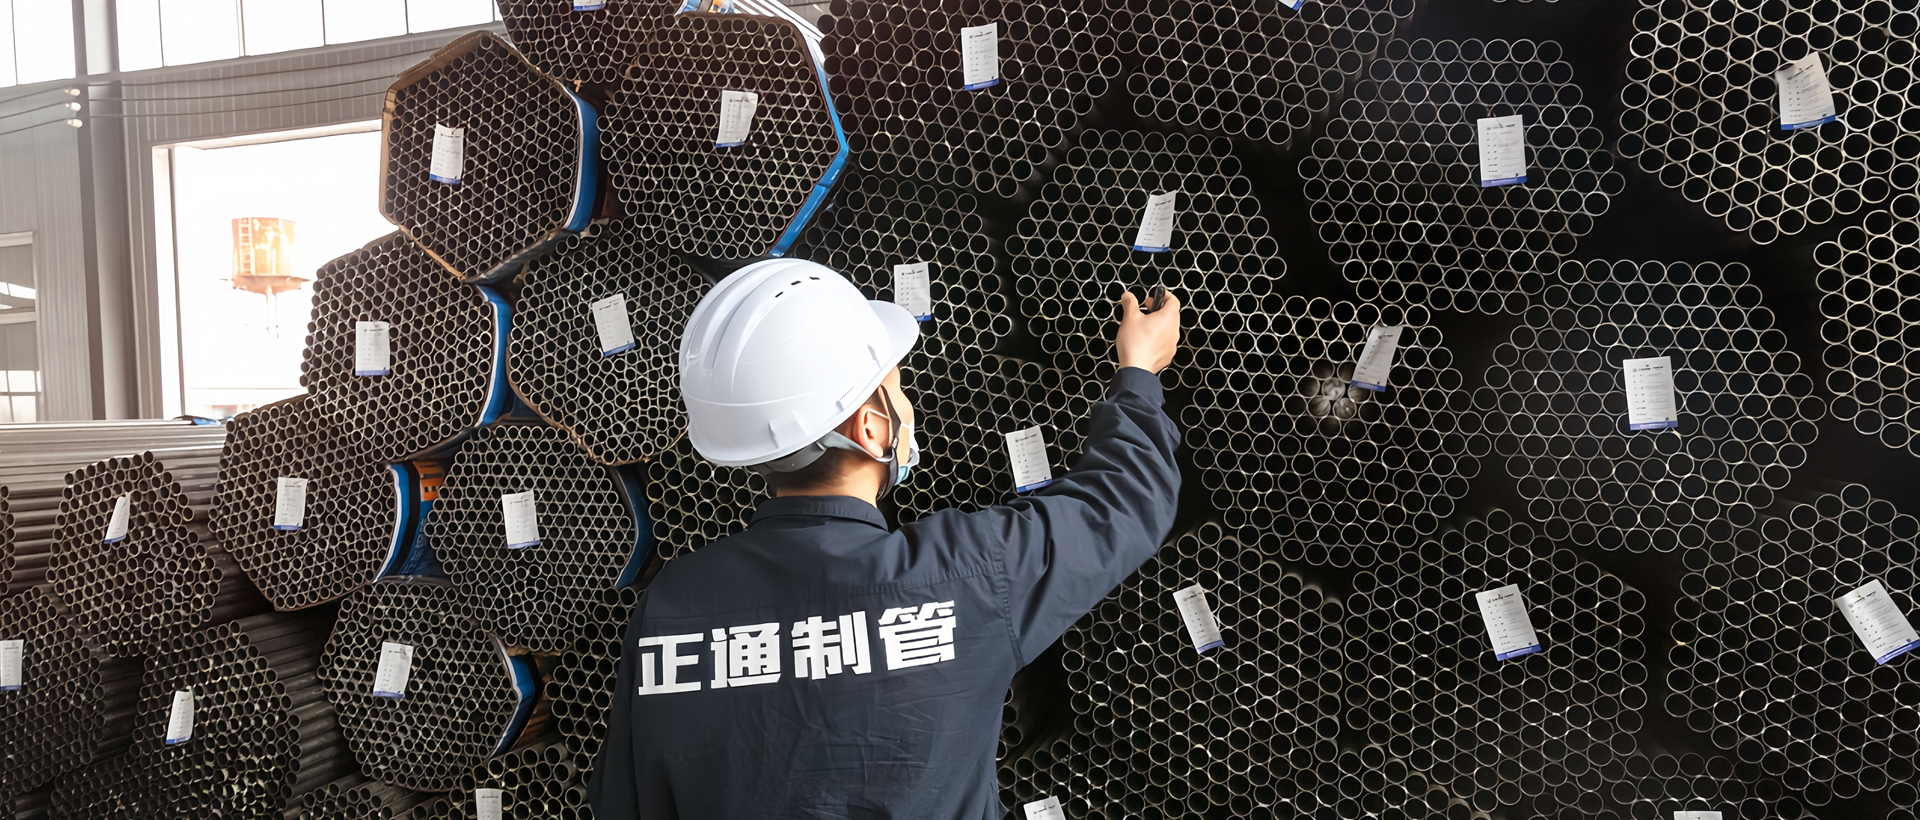
在管道工程与钢结构领域,高频焊管与螺旋焊管是两种常见的钢管类型。虽然同属焊接钢管,但它们的制造工艺、性能特点决定了各自适合的工况截然不同。明确两者的适用场景差异,是选材时的关键前提。
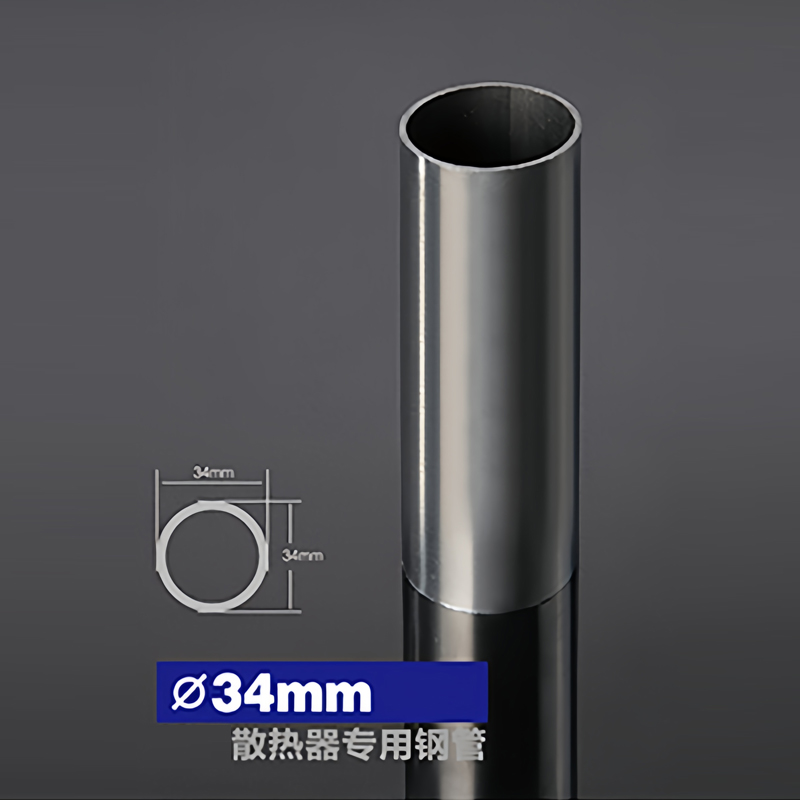
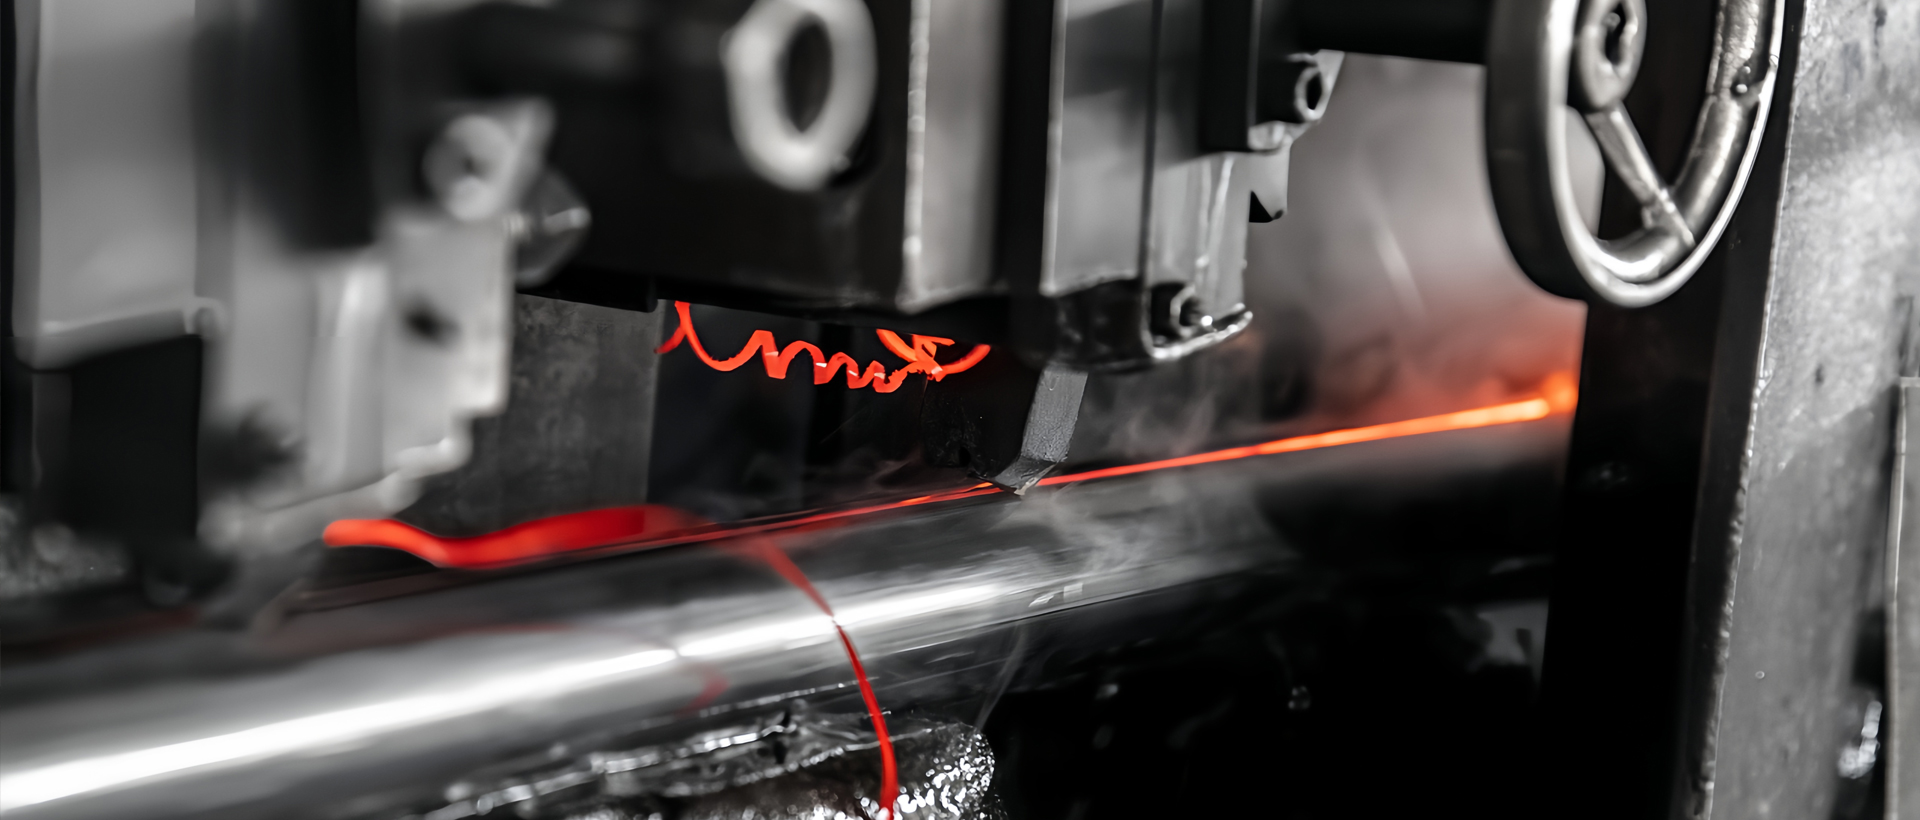
高频焊管通过高频电流的集肤效应和邻近效应,将带钢边缘迅速加热至熔融状态,再经挤压形成焊缝。这一过程使得焊缝宽度远小于螺旋焊管,且焊接速度极快,热影响区较窄,因此其表面平整度高,焊接质量稳定。而螺旋焊管采用埋弧自动焊工艺,先将带钢按螺旋线方向卷成管坯,再对内外纵缝进行焊接。由于焊接路径长、热输入大,其焊缝呈螺旋状,且残余应力分布更为复杂。
在低压、中小口径领域,高频焊管优势明显。例如建筑用脚手架管、护栏管、煤气输送管道(4分至8寸规格),高频焊管的致密焊缝能满足1.6MPa以下的工作压力。而螺旋焊管更适合大口径、中高压场景,如石油天然气干线管道(DN400以上)、城市供热管网主干线,其壁厚可达25mm以上,能承受6.4MPa甚至更高的压力。某燃气公司案例显示,在DN700的天然气输送项目中,螺旋焊管的环向应力分布均匀,疲劳寿命比同壁厚高频焊管提升约30%。
高频焊管的直线度好、端部平整,在建筑框架、机械结构件中可大幅减少连接件的使用。其单根长度可达12米,减少了现场焊接量,且原料利用率高(成材率超97%)。螺旋焊管因工艺限制,单根长度通常不超过15米,但通过调整成型角度可生产不同管径,小批量定制成本更低。在农田灌溉工程中,采用高频焊管作为薄壁输水管,每米成本比螺旋焊管低15%-20%,且安装速度快40%。
高频焊管的焊缝位置在管体同一直线上,当管道需频繁弯曲(如桥梁拱形结构)时,应避免焊缝处于弯曲应力集中区。而螺旋焊管的焊缝分布在螺旋线上,相当于对整管进行了“加固”,在承受轴向或环向载荷时,圆度保持更好。某跨海大桥的钢结构支撑柱选用了Q345B螺旋焊管,其抗扭性能比同规格高频焊管提升25%,有效应对了风振与海水腐蚀的复合载荷。
建筑给排水领域:因压力低、需求量大,开发商多选用高频焊管(如DN100以下消防管)。但在油气管网、打桩管领域,螺旋焊管因可生产X70/80高钢级材料,占据绝对主导。值得注意的是,薄壁高频焊管在高速公路护栏中的占有率超90%,而厚壁螺旋焊管则是港口码头钢桩的首选。
在小口径、低压、对成本敏感的工业化项目中,高频焊管的性价比更优。而在大口径、高压、需承受复杂应力的基础设施项目里,应优先考虑螺旋焊管。需特别指出:两种钢管不可混用在同一环向承压系统,否则因热膨胀系数差异可能引发接口应力集中。
选材时还须核对具体执行标准——高频焊管适用GB/T 13793、GB/T 3091,螺旋焊管多遵循SY/T 5037或GB/T 9711。若项目同时涉及弯管加工,高频焊管需要专门的感应加热弯管设备,而螺旋焊管可采用中频弯管机直接成型,这也是制造工艺带来的差异点。
手 机:022-69319999
电 话:15342003333
地 址:河北省唐山市芦台经济开发区海北镇桐城村
扫一扫·关注我们