 咨询热线:
022-69319999
咨询热线:
022-69319999
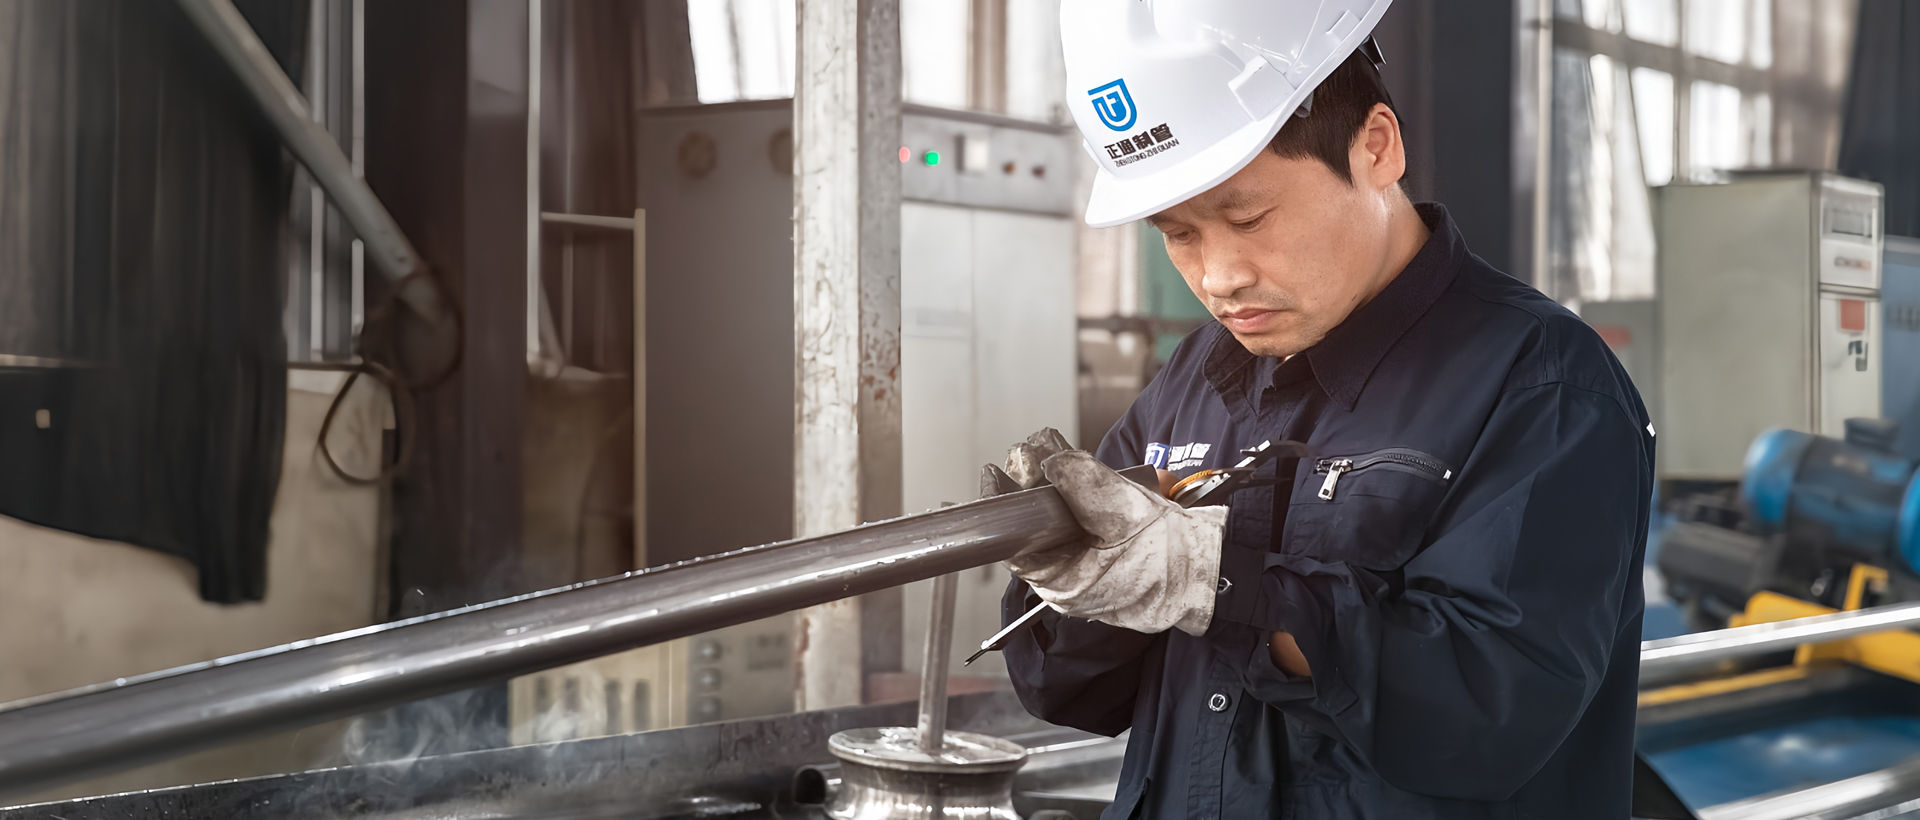
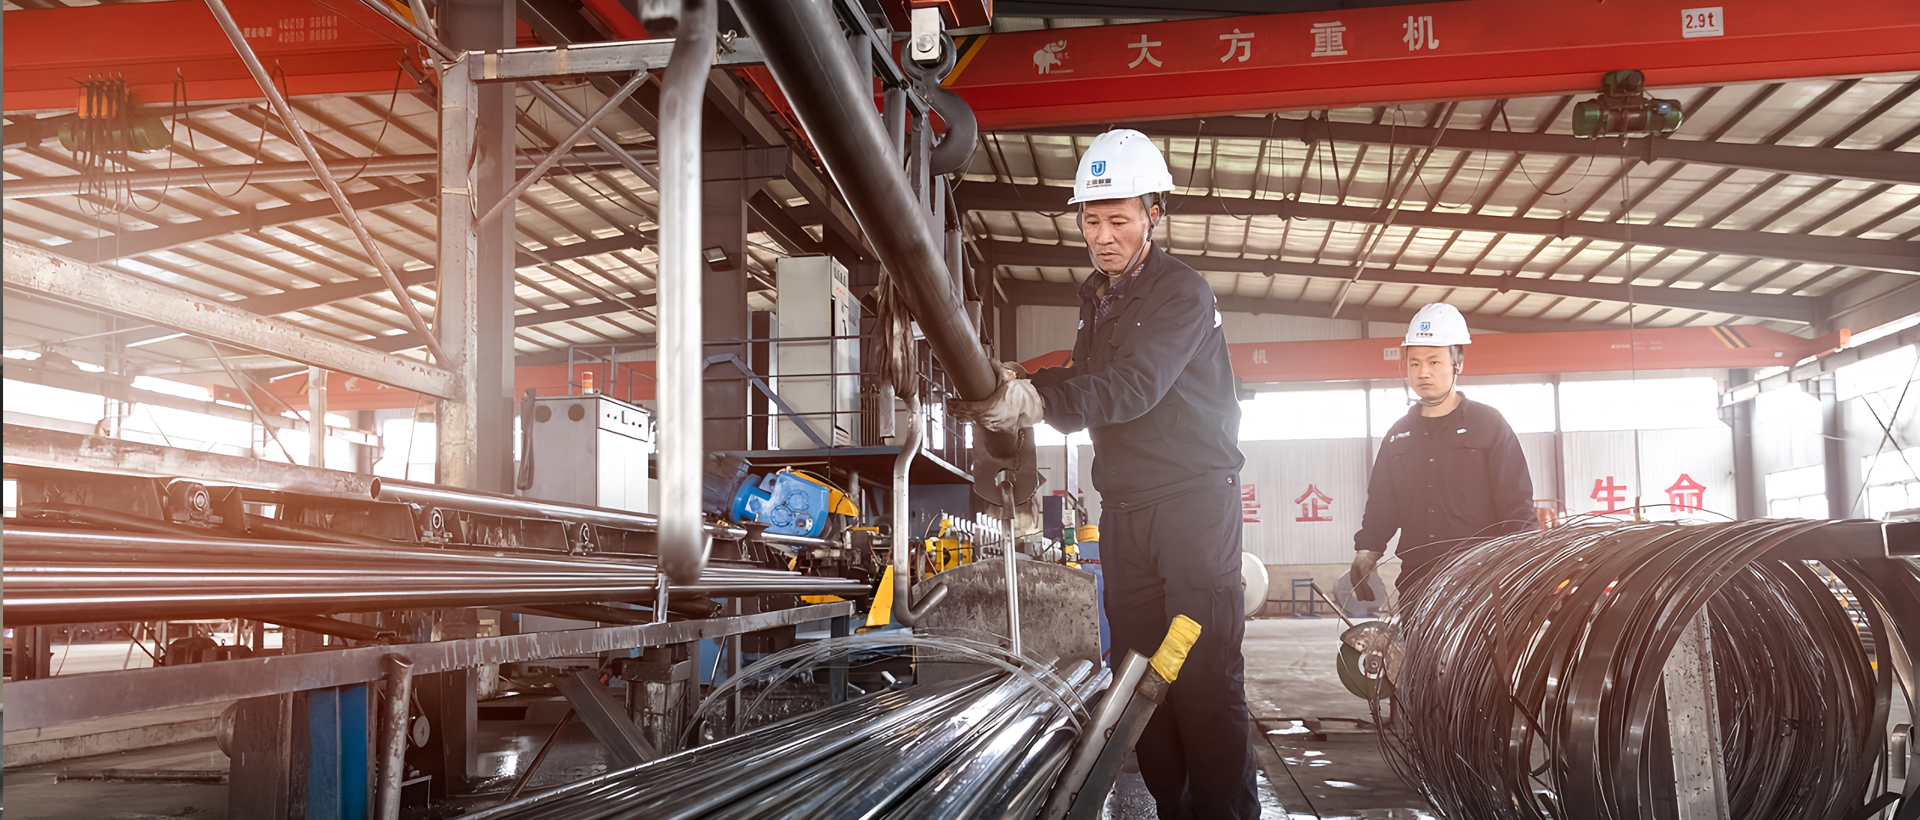
小口径焊管广泛应用于流体输送、机械结构、汽车制造等领域,其圆度偏差直接影响密封性能、装配精度与使用寿命。圆度偏差超标会导致管道连接处泄漏、应力集中甚至早期失效。本文从小口径焊管的生产全流程出发,系统梳理导致圆度偏差的关键因素。
带钢的横向弯曲度是圆度偏差的根源之一。带钢边缘存在镰刀弯或中心波浪时,进入成型机后受力不均,导致管坯在焊接前已呈椭圆趋势。此外,带钢厚度均匀性不足也会引发成型时不同部位的延伸率差异,使管坯截面难以形成标准圆形。典型案例:某焊管厂发现圆度偏差集中在0.5-0.8mm,排查后发现原料带钢同板差达0.12mm,更换高精度带钢后偏差降至0.2mm以下。
成型辊调整不当是常见的人为因素。当立辊与水平辊的间距、压力设置不合理时,管坯边缘对合不稳定,焊接后残余应力释放引发截面变形。特别是小口径焊管,其刚性较低,对成型参数的敏感度更高。
高频焊接工艺参数波动直接改变焊缝区金属的相变体积。焊接速度过快或过慢会导致热影响区宽度不均,冷却收缩时产生非对称应力,迫使管体向一侧弯曲,形成“月牙弯”叠加的圆度偏差。同时,挤压辊压力异常会造成焊缝余高偏高或偏低,焊接区域的局部厚度变化破坏截面的均匀性。
退火温度控制偏差属于隐性风险。部分小口径焊管在焊后需进行在线退火消除应力,若加热温度偏离设定值或冷却速率不匹配,会发生组织转变不同步,使管材截面在周向上形成不同的残余应力场。实验数据显示,退火温度波动±20℃时,圆度偏差可增大30%-50%。
定径机架孔型磨损是长期运行后的必然问题。当定径辊工作表面出现凹槽或边缘磨损后,实际轧制孔型偏离设计尺寸,导致管材在定径过程中受到非对称压缩。此时,管壁厚度方向与圆周方向的形变不匹配,圆度偏差随之产生。需注意的是,小口径焊管定径道次通常较少,孔型磨损的影响更为显著。
矫直辊角度与压力设定若未根据管材规格动态调整,矫直过程中会引入额外的截面变形。例如,上下矫直辊平行度偏差超过0.02mm时,管材在矫直时其圆度反而可能劣化。
传统人工抽检难以捕捉瞬时偏差。当成型速度、焊接功率、冷却水流量三者配合不当形成系统性偏差时,圆度会沿管长方向周期性波动。实际操作中,速度波动5%与焊接功率波动2%同时发生,可导致圆度偏差在一根管子上出现0.3mm的突变。
针对上述问题,建议采取以下措施:一是严格筛选带钢供应商,要求镰刀弯≤2mm/m;二是对成型辊组进行定期形位公差检测,保证辊轮径向跳动≤0.05mm;三是引入在线激光圆度检测仪,实时反馈偏差值并自动调整定径辊压下量。某企业通过加装闭环控制系统,将圆度偏差CPK值从0.8提升至1.33,废品率下降62%。
小口径焊管圆度偏差的治理需要从原料、成型、焊接、定径到检测形成全链条管控,任何环节的微小失控都可能被传递放大。只有建立工艺参数敏感性分析模型,并在生产中实现多参数联动优化,才能从根本上将圆度偏差控制在设计公差内。
手 机:022-69319999
电 话:15342003333
地 址:河北省唐山市芦台经济开发区海北镇桐城村
扫一扫·关注我们