 咨询热线:
022-69319999
咨询热线:
022-69319999
在钢管制造领域,高频焊管以其高效的生产速度和稳定的质量表现,广泛应用于建筑、机械、汽车等众多行业。然而,在实际生产过程中,内径尺寸偏差问题时常困扰着生产企业,直接影响产品的装配精度和使用寿命。如何有效调整和控制高频焊管的内径尺寸,成为质量管理的关键环节。
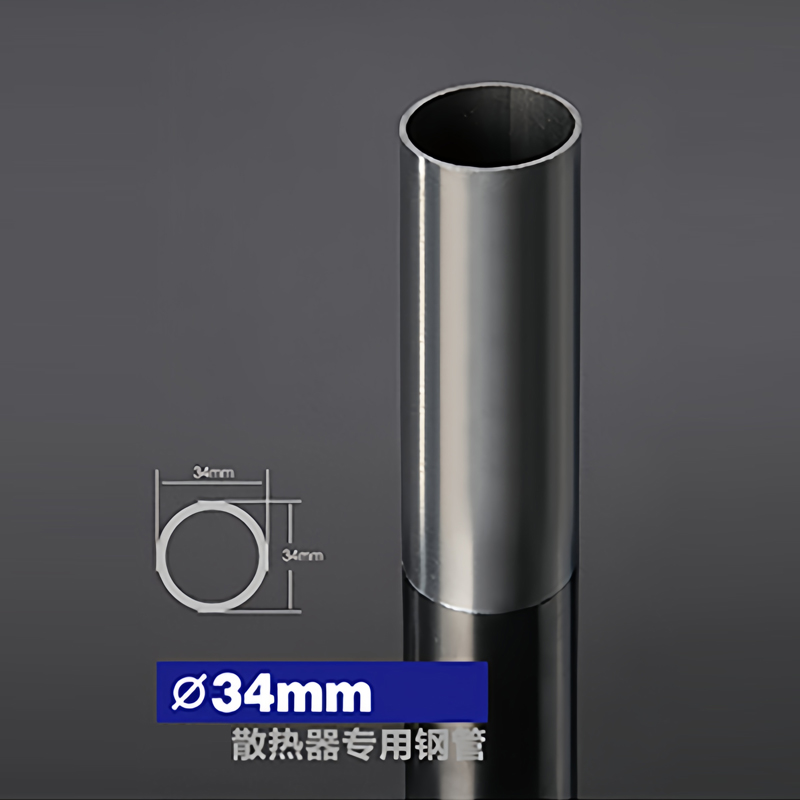
高频焊管的内径尺寸偏差通常源于几个核心因素。成型机组调整不当是最常见的原因,当轧辊位置偏移或压力分布不均时,钢带在成型过程中会产生变形差异。焊接参数设置不合理也会导致问题,例如焊接速度过快或过慢,都会影响焊缝区域的金属流动,进而改变管材内径。此外,原材料带钢的宽度公差和卷板的张力波动同样不可忽视。
调整成型辊是解决内径偏差的首要手段。操作人员需要逐段检查定径段、挤压段和导向辊的间隙,确保各辊轮对管坯施加的力均匀。特别注意,挤压辊的压力调整应遵循“由大到小、逐次微调”的原则,避免一次性大幅调整造成管壁失圆。定期测量辊轮磨损程度,更换磨损严重的部件,可有效减少系统性偏差。
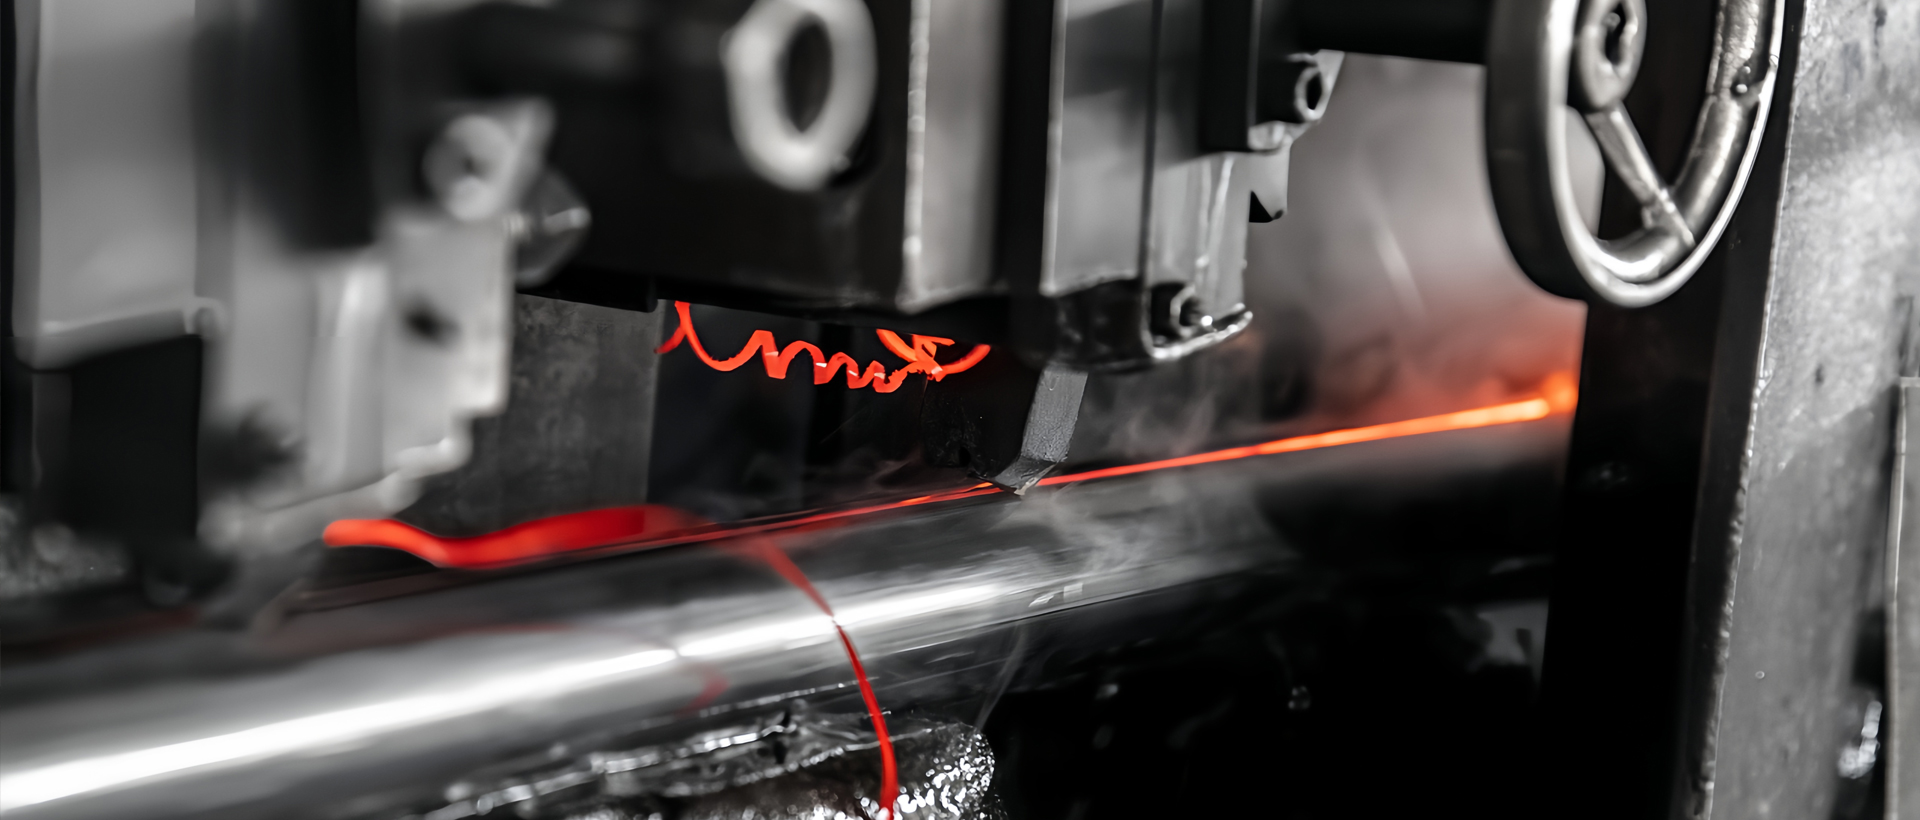
焊接电流和频率直接决定热影响区的范围。当发现内径偏小时,可以尝试适当降低焊接速度,使熔融金属有充分时间均匀填充。对于外径维持正常但内径偏大的情况,则应检查是否因焊接电流过大导致金属过度熔融。建议每批材料更换时,先进行试焊并测量内径,以此确定最佳参数组合。
冷却不均匀是造成内径偏差的隐性因素。焊缝区域冷却速度与其他部位不一致,会导致管材内部应力分布不均。采用环形喷淋冷却系统,并确保水流量和喷嘴角度对称,能够显著改善这一状况。同时,定径机后的矫直装置需保持水平度在0.5mm/m以内,避免管材在冷却后产生弯曲变形连带影响内径。
某企业生产Φ60mm高频焊管时,发现内径一致性差,最大偏差达0.8mm。排查发现,带钢边缘存在0.2mm的厚度差异,导致成型后焊缝两侧材料受力不均。解决方案包括:增加带钢宽度检测频次,对超差材料进行预压处理;调整导向片角度,使厚侧材料获得更多挤压变形。经过两轮调整,产品内径偏差控制在±0.15mm以内,成品率提升12%。
建立动态监测机制至关重要。建议每生产100米成品,使用内径千分尺或激光测径仪进行抽样检查。记录数据并绘制偏差趋势图,当连续三个样本偏差值超过工艺要求的50%时,立即启动排查程序。同时,注重操作人员的技能培训,理解微观调整原理比机械执行参数更重要。
高频焊管的内径控制是一项系统工程,需要从材料、设备、工艺到检测形成闭环管理。通过精准调整成型参数、优化焊接条件、规范后处理流程,企业能够将尺寸偏差控制在理想范围内,进而提升产品市场竞争力和客户满意度。
手 机:022-69319999
电 话:15342003333
地 址:河北省唐山市芦台经济开发区海北镇桐城村
扫一扫·关注我们