 咨询热线:
022-69319999
咨询热线:
022-69319999
在管道工程与结构制造中,小口径焊管(通常指外径≤60mm的钢管)因其灵活性与经济性,被广泛用于水暖、燃气、钢结构支撑等场景。焊接连接作为核心工艺,焊条的选择直接决定接头强度、密封性与耐久性。本文将围绕这一主题,从材质匹配、受力工况及操作便利性三个维度展开分析。
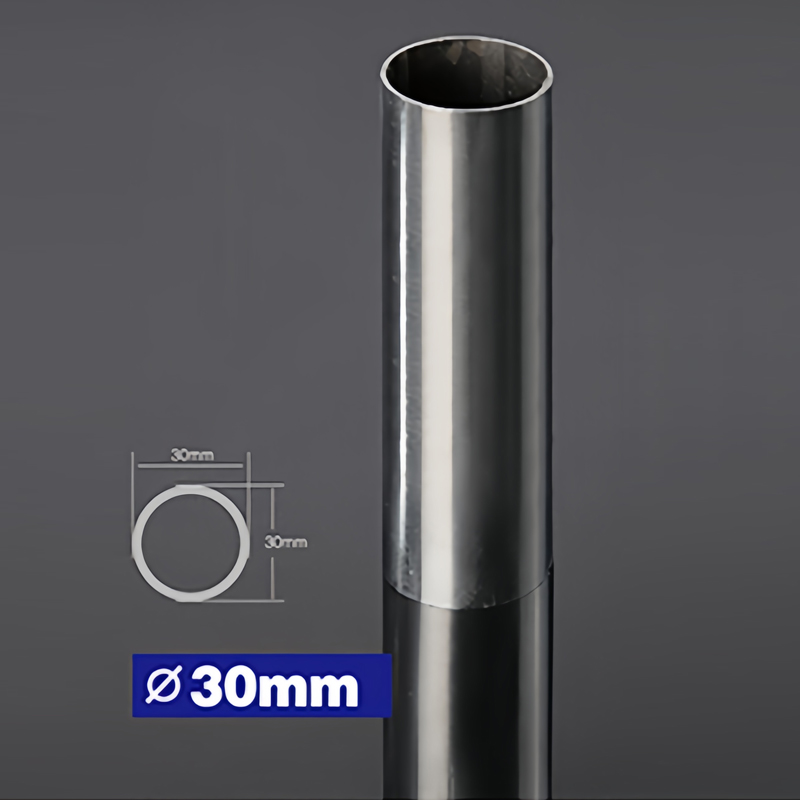
小口径焊管多采用Q195、Q235或20#钢,属于低碳钢范畴。配套焊条的首要原则是等强匹配:焊条熔敷金属的力学性能需不低于母材。推荐型号为 E4303(J422) 或 E4315(J427)。其中:
重点提示:若焊管表面存在镀锌层(如镀锌小口径管),需优先选用含钛钙型药皮的焊条(如E4303),因其能有效抑制锌蒸发产生的气孔。焊接前应适当打磨镀锌层,控制锌层厚度在20μm以下。
需承受压力波动与热循环,焊条应具备优异的抗疲劳性能。推荐 E5015(J507) 或 E4316(J426),因其焊缝金属含氢量低,可减少延迟裂纹风险。焊接时可采用小规范(焊接电流100-130A),避免热输入过大导致管壁烧穿。
薄壁管易产生焊穿或变形。建议选用小直径焊条(Φ2.5mm)配合短弧操作。焊条型号以 E4313(J421) 为佳,其电弧柔和、熔深较浅,配合窄间隙坡口(30°-40°),能大幅降低变形率。
需考虑碳迁移与热膨胀差异。可选择 E309-16(A302) 焊条,其含镍量能形成奥氏体组织,缓解应力集中。焊接前需预热至100-150℃,焊后缓冷。
某小区暖气改造中,遇20mm口径Q235焊管与45mm异径管连接。采用Φ2.5mm E4303焊条,焊接电流110A,以“一点起弧,向前推焊”的方式完成环缝。焊后打压1.5MPa无泄漏。此案例说明:在常规无镀锌环境中,E4303足以满足密封与强度需求,选择时无需盲目追求低氢型焊条。
E4303焊条单价约为E5015的60%,且焊接效率高出15%-20%。在非承重支架、排水管道等低危场景,完全可替代更贵的低氢型焊条。但需注意:若图纸标注“全位置焊接”或“RT检测”,则必须使用E4315以上级别焊条,不可因降本牺牲质量。
通过匹配材质、评估受压情况、控制操作参数,小口径焊管的焊接接头可获得稳定性能。不同工程条件下,焊条选择并非一成不变,需要结合具体需求调整,这是保障管道系统长期运行可靠性的关键所在。
手 机:022-69319999
电 话:15342003333
地 址:河北省唐山市芦台经济开发区海北镇桐城村
扫一扫·关注我们