 咨询热线:
022-69319999
咨询热线:
022-69319999
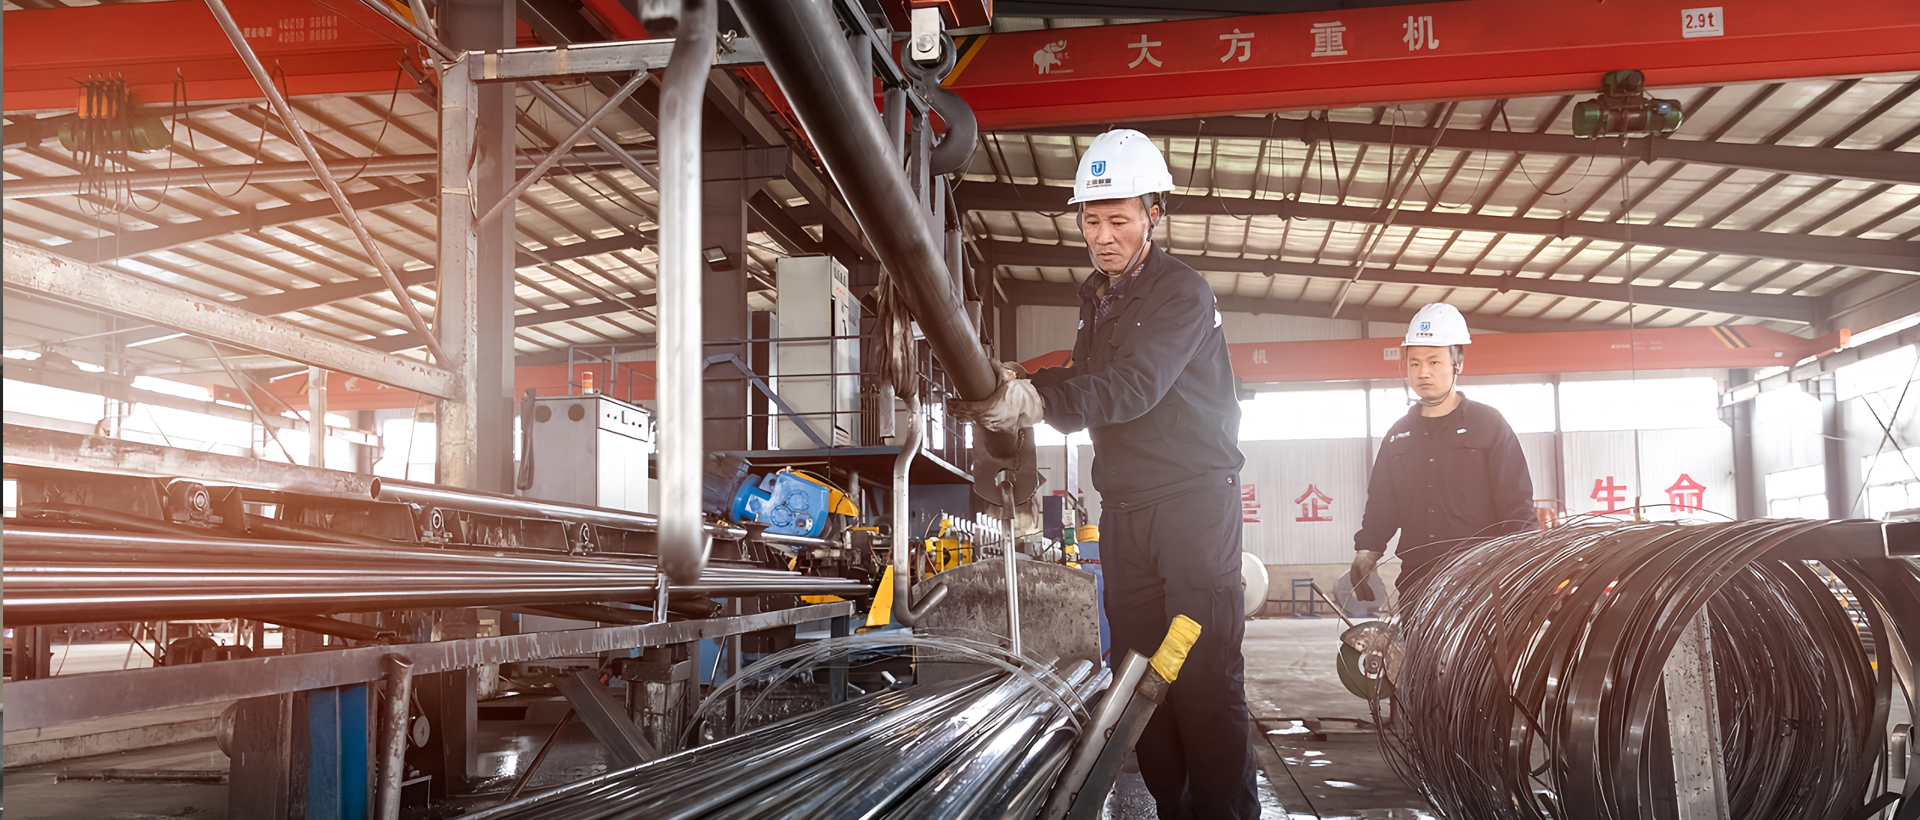
在金属管材制造领域,高频焊管凭借其高效、节能的优势,成为建筑、汽车、管道输送等行业的核心产品。许多人对“高频焊管依靠什么原理完成焊缝熔合”这一问题充满好奇。本质上,它是利用集肤效应和邻近效应两大电磁物理特性,在极短时间内实现钢带边缘的局部加热与熔合,无需额外添加焊料即可完成焊接。
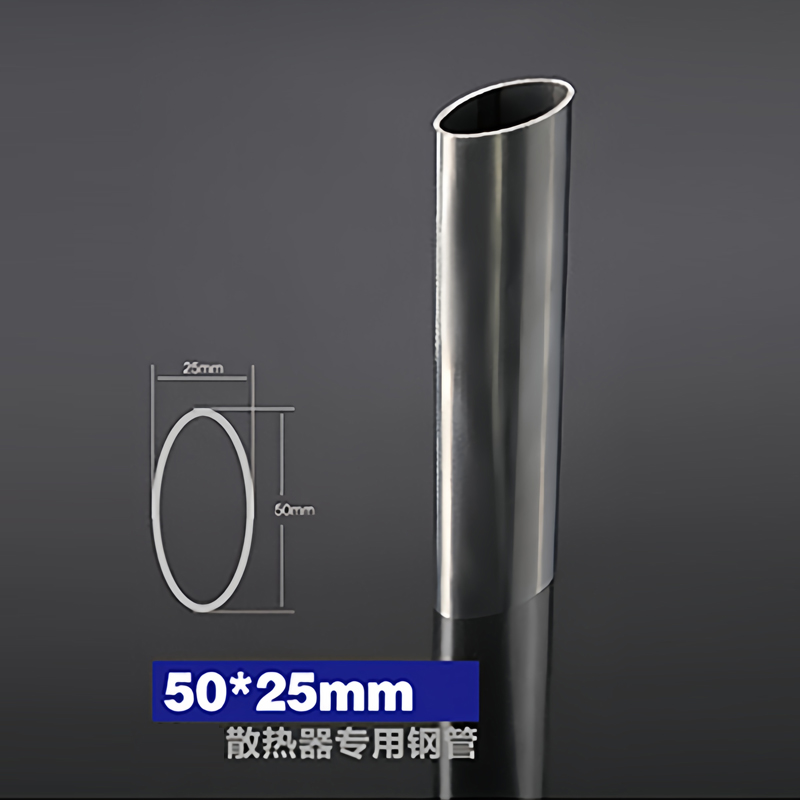
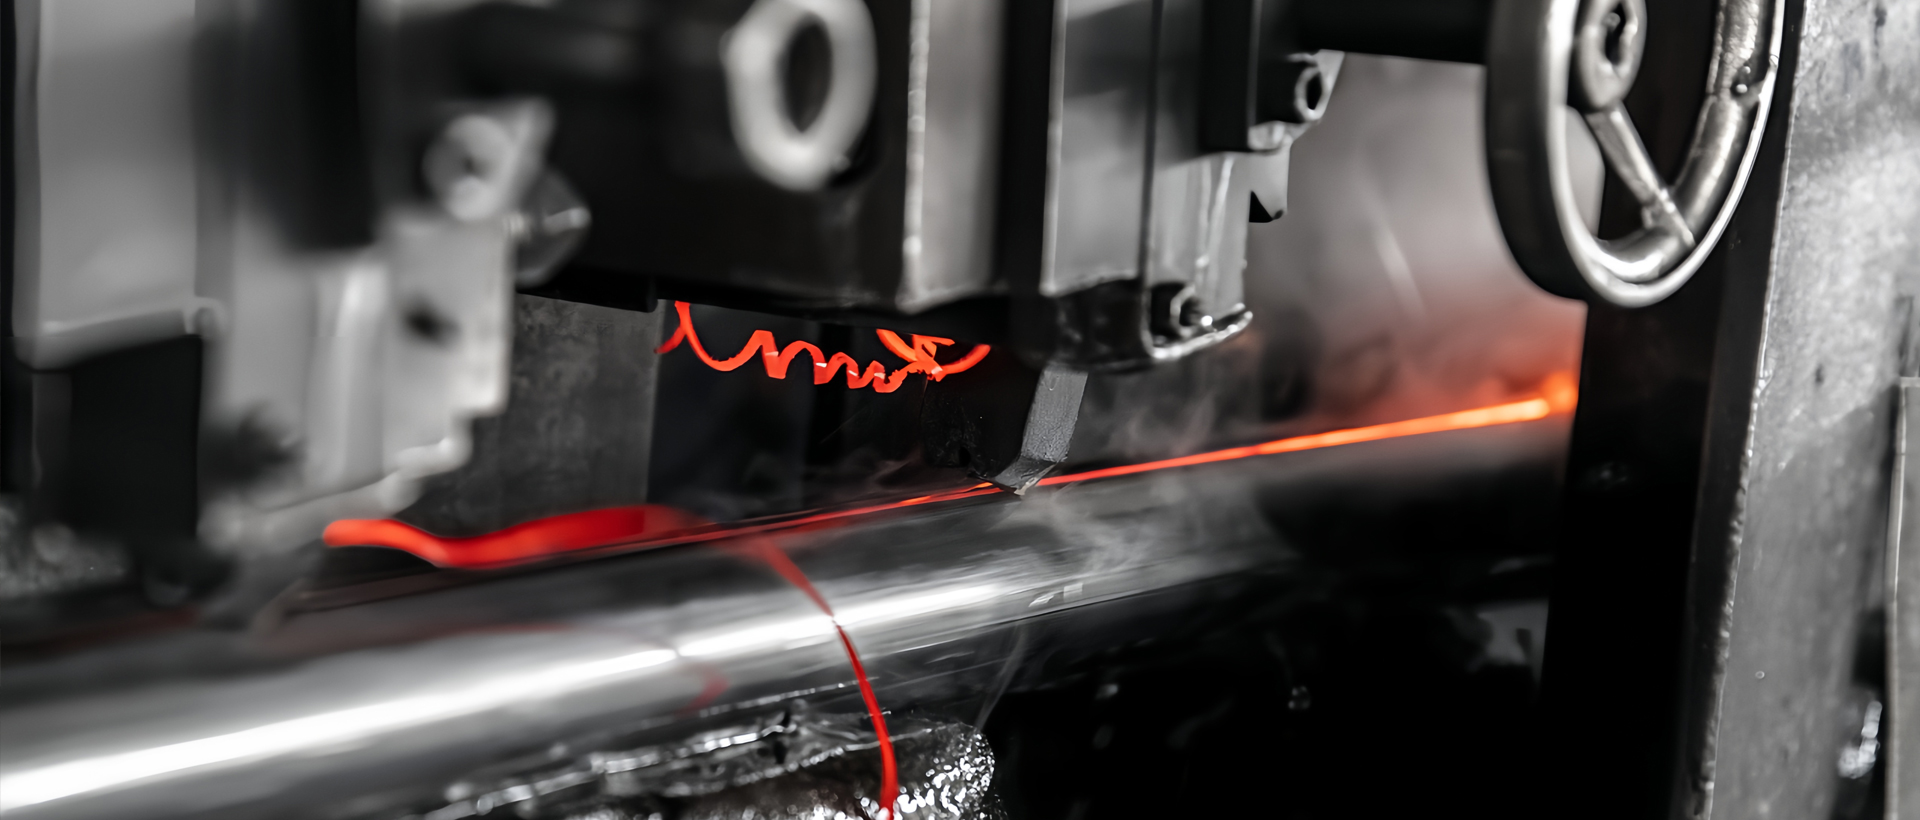
高频焊管的焊接过程并非简单的“加热熔化”,而是依靠高频电流(通常为100-450kHz)在钢带表面产生的特殊分布规律。当高频电流通过感应线圈或接触电极传递到钢带时,由于集肤效应,电流会高度集中在带钢边缘的极薄表层(约0.1-0.5mm深度)。这意味着热量被精准锁在待焊接的接触面上,而非浪费在管体内部。
与此同时,邻近效应进一步放大了这一特性。当钢带边缘在挤压辊作用下形成V形开口角时,两个边缘的电流方向相反,导致电流密度在边缘最接近处急剧增加。这种“热集中”使得温度在毫秒内升至1400℃以上,达到焊接所需的金属塑性状态或熔融点。随后,挤压辊提供的机械压力迫使熔化的金属分子相互扩散、再结晶,最终形成致密的焊缝组织。
理解原理还需结合具体工序:首先,钢带经成型机被卷成圆管状,边缘形成V形开口;接着,高频发生器通过感应圈或接触电极向V形角顶端输送高频电流;电流沿钢带边缘高速流动,在V形开口顶端产生极大热量,使边缘金属迅速软化或熔化;最后,挤压辊连续施加压力,将熔融状态的金属挤压到一起,排除氧化物和杂质,完成焊缝熔合。整个过程仅在0.1-0.3秒内完成,效率远超传统电弧焊或气焊。
案例显示,某汽车零部件厂生产的高频焊管用于排气系统时,若焊接参数不当,会出现焊缝虚焊或过烧。技术人员发现,通过调整感应圈位置(使加热区更集中)和优化挤压辊压力(确保熔合充分),焊缝合格率从82%提升至96%。这印证了原理控制的关键性:焊接速度、输入功率与V形角角度必须动态平衡——角度过小会导致热量不足,过大则可能产生飞溅或未熔合。
相比传统焊接,高频焊管集成度极高:当前电流频率越高,集肤效应越显著,热效率可达85%-95%(而电弧焊仅约60%)。这种物理原理的巧妙之处在于,它无需填充焊丝或焊剂,仅靠本体金属分子间的自扩散完成结合,既降低了成本,又避免了杂质引入造成的气孔或夹渣。
值得注意的是,焊缝熔合质量还受材料磁性影响。低碳钢等铁磁性材料因磁导率高,能增强邻近效应,焊接稳定性较好;而不锈钢或铝材需通过提高频率或增加电流密度来补偿。这正是高频焊管在原理应用上的灵活性所在。
总之,高频焊管的高效熔合本质上是电磁物理效应的精密协同——集肤效应锁定加热深度,邻近效应强化局部热集中,再配合挤压辊的机械力,形成一个完整的“电-热-力”转化闭环。理解这一原理,不仅有助于优化生产工艺,也能为不同材质管材的开发提供理论支撑。
手 机:022-69319999
电 话:15342003333
地 址:河北省唐山市芦台经济开发区海北镇桐城村
扫一扫·关注我们